BMW iX5: 144-kWh-Gen6-Batterie aus dem neuen Werk Woodruff
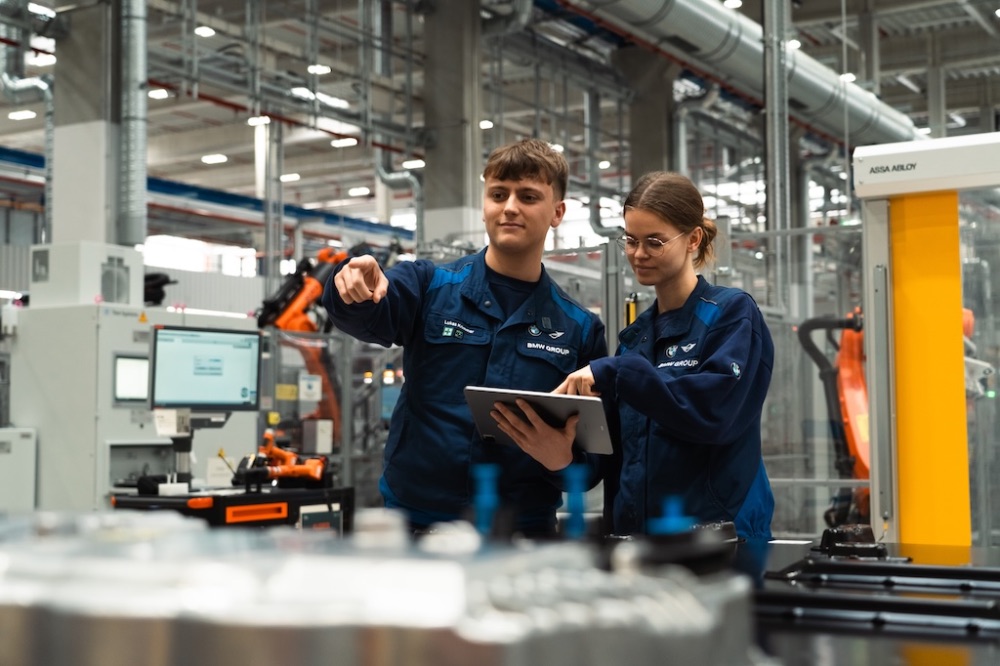
BMW Werk Woodruff startet Gen6-Batterieproduktion: 144-kWh-Akku für den neuen BMW iX5 entsteht mit KI, 250 Robotern und 800-Volt-Technik
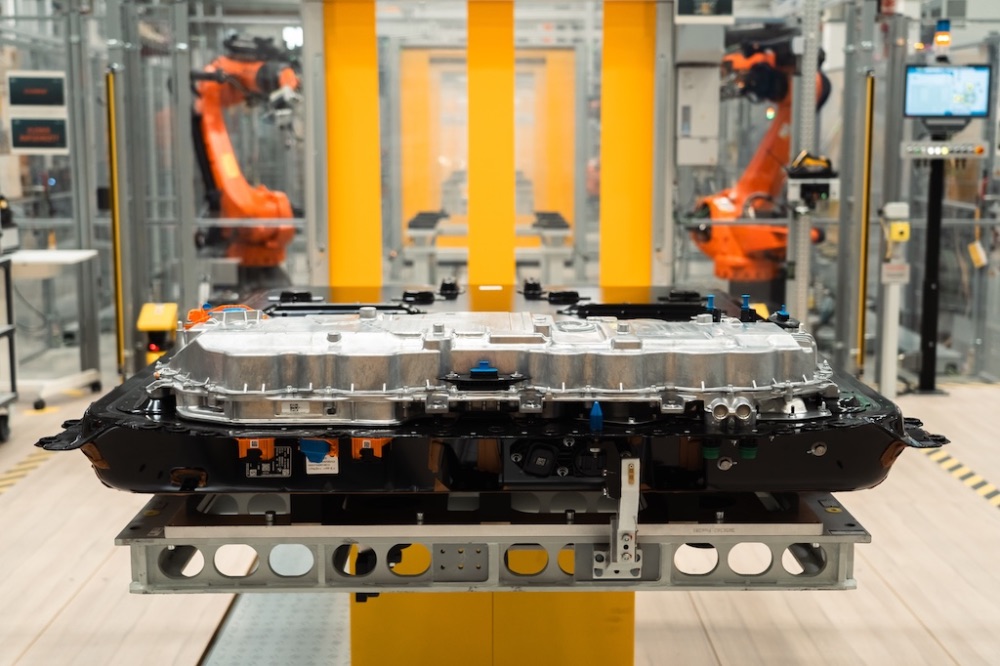
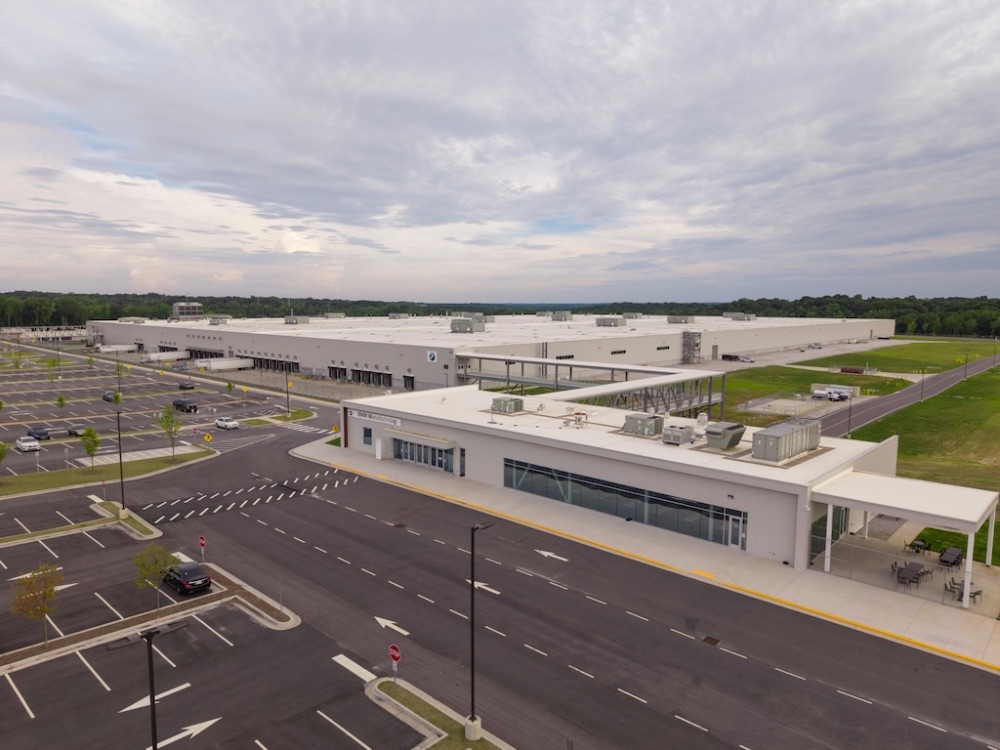
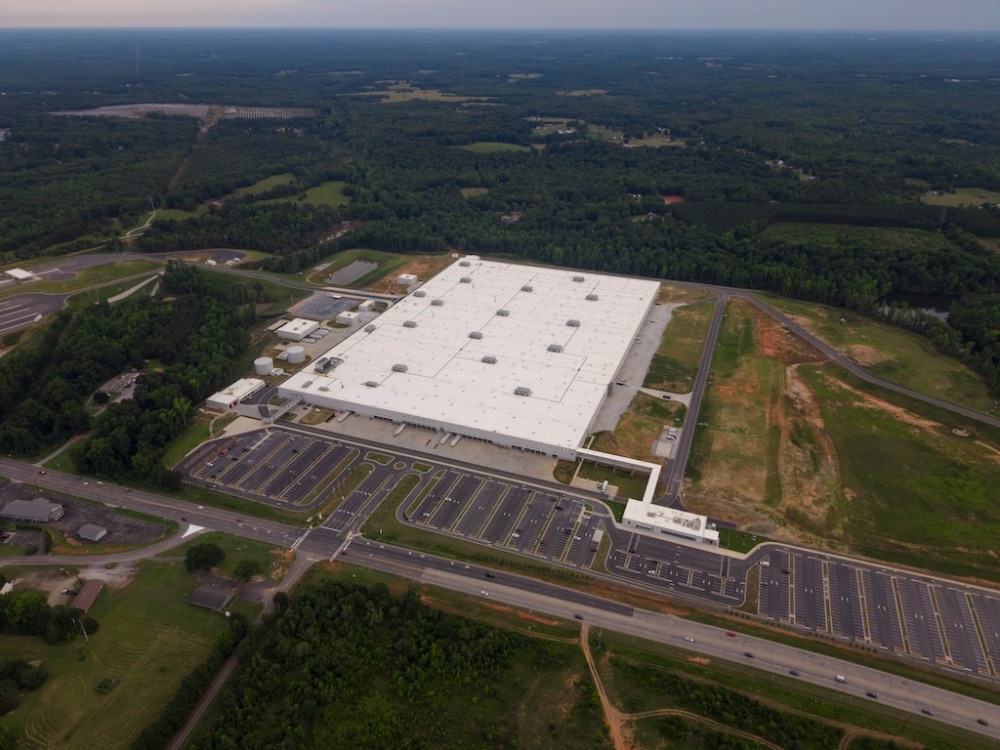
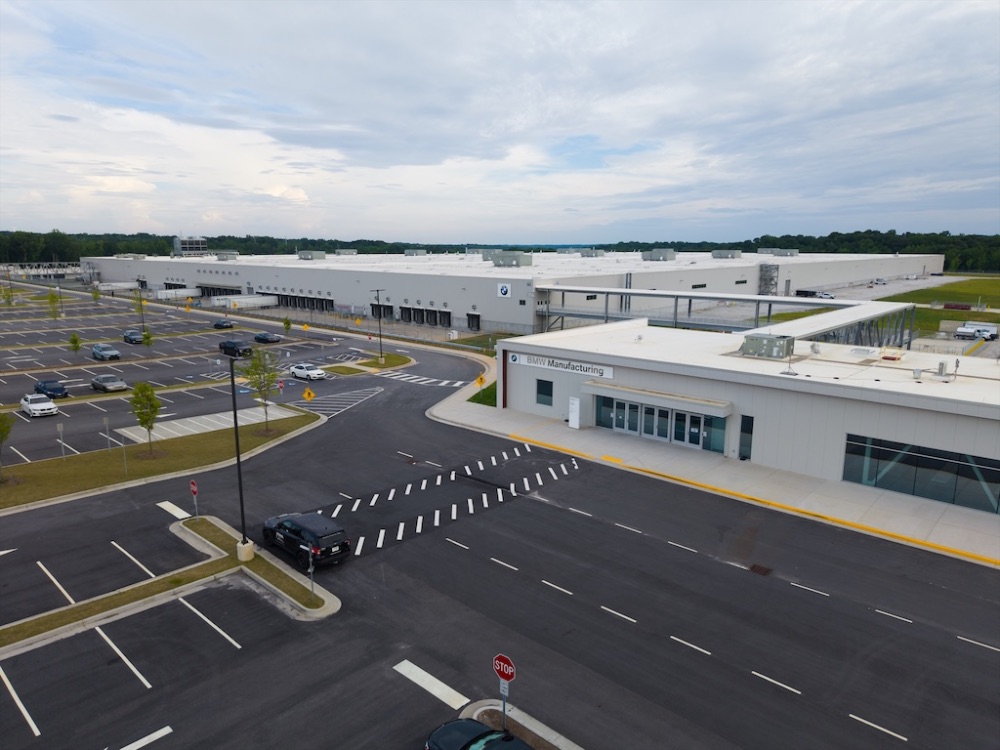
BMW bereitet in South Carolina einen der wichtigsten Produktionsschritte für den ersten vollelektrischen BMW iX5 vor. Das neue BMW Group Werk Woodruff soll ab Dezember 2026 die Serienproduktion der Gen6-Hochvoltbatterien aufnehmen. Nur 15 Meilen vom Fahrzeugwerk Spartanburg entfernt entsteht dort der bislang größte nutzbare Batterie-Energiegehalt eines elektrischen BMW: 144 kWh in der US-Ausführung und 141 kWh in der EU-Version des BMW iX5 60 xDrive.
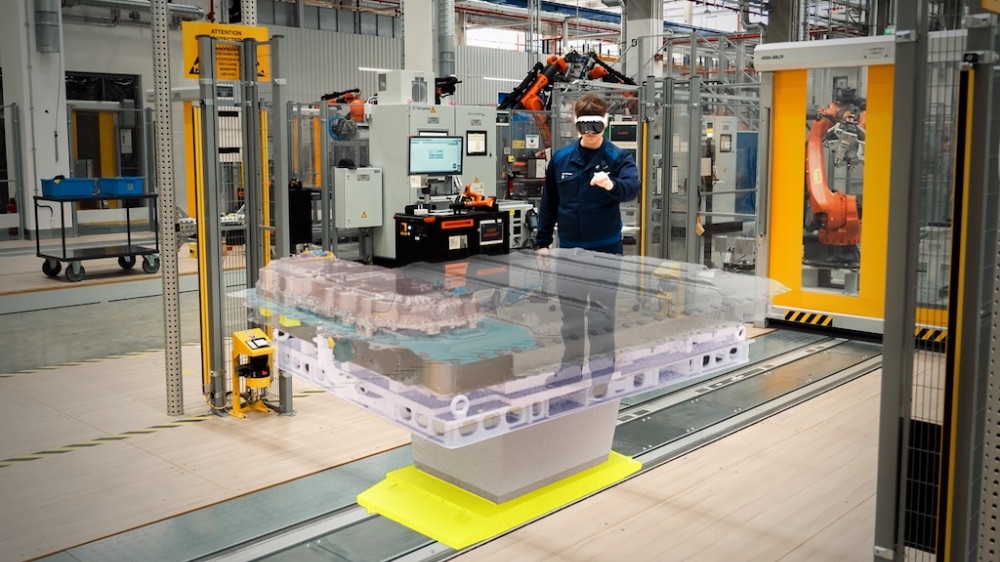
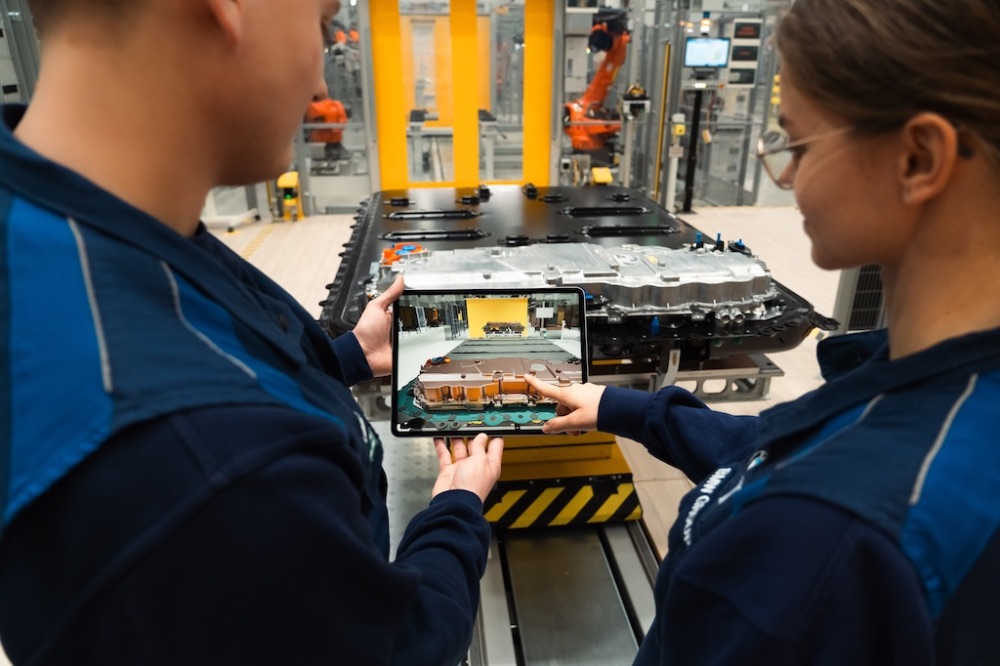
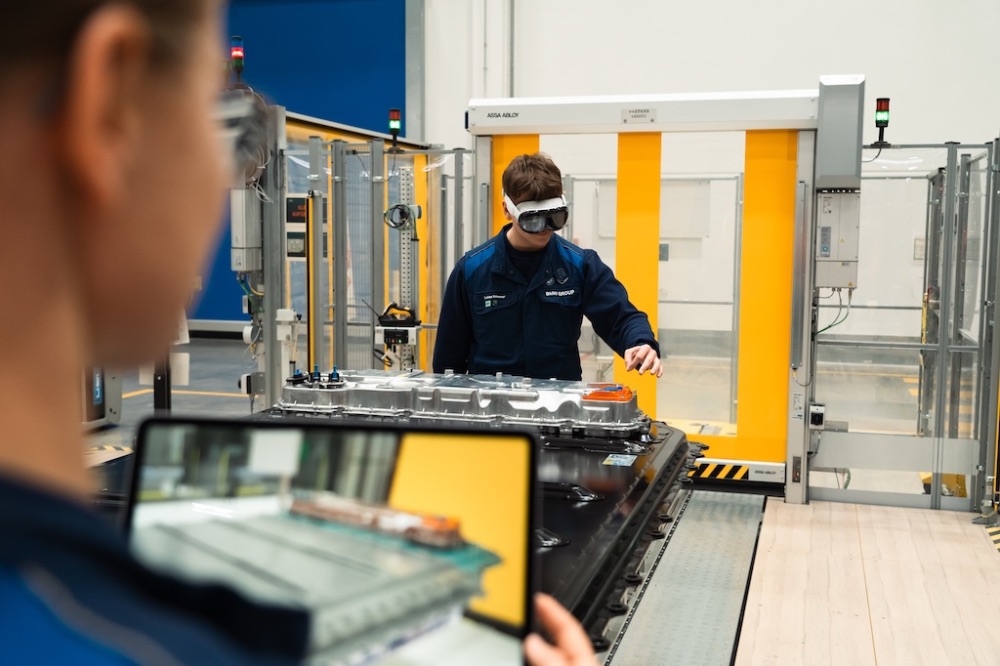
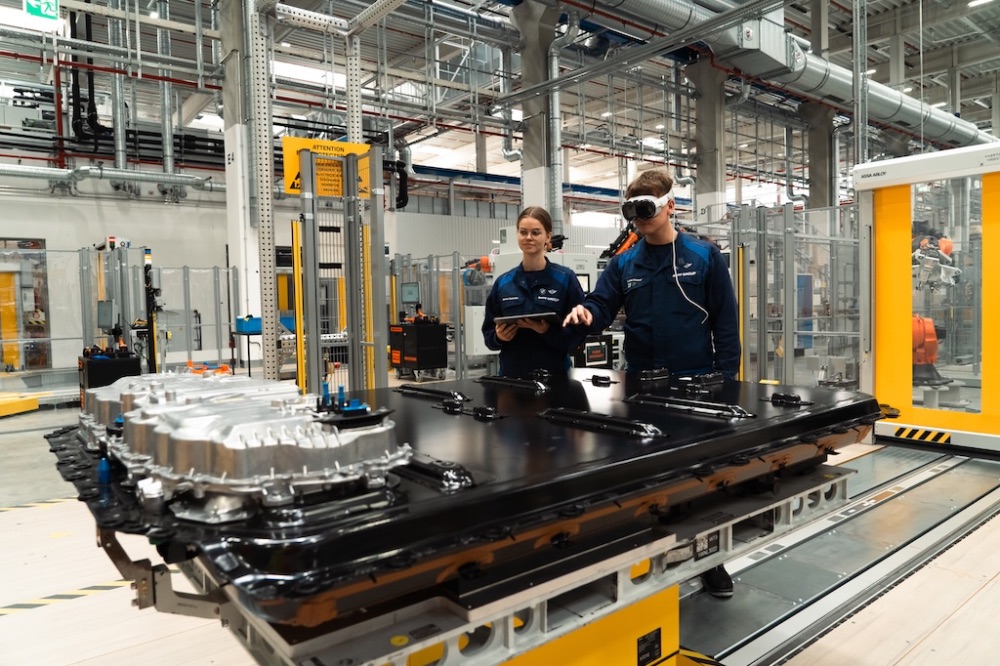
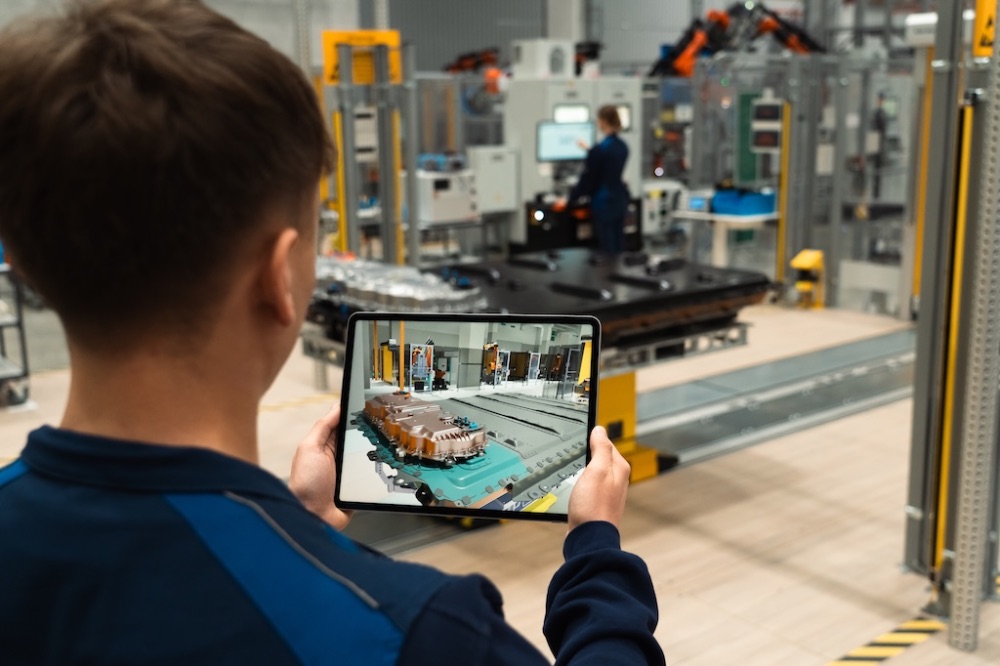
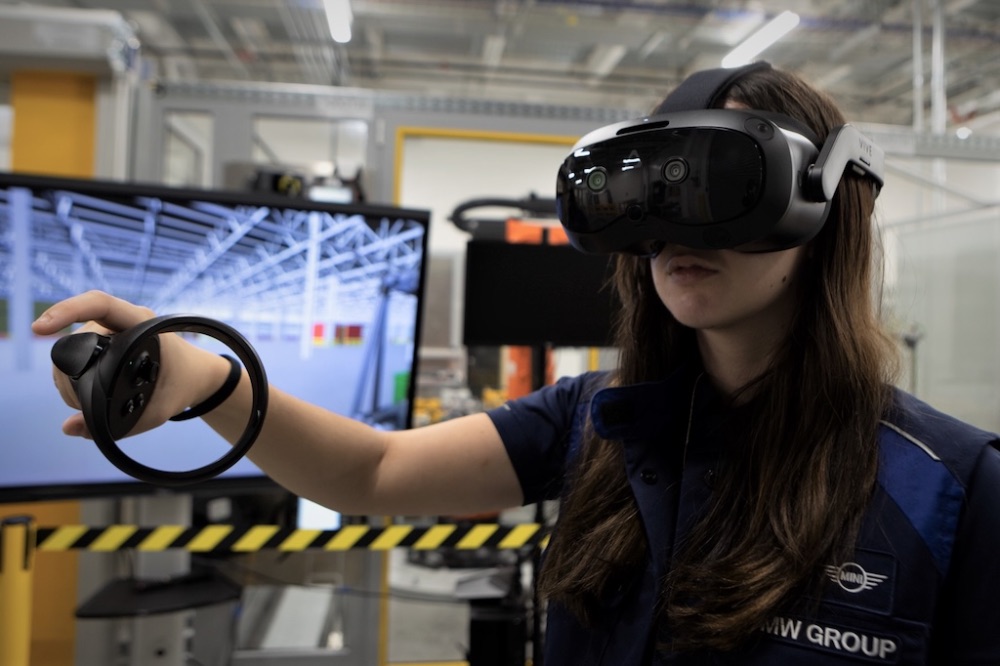
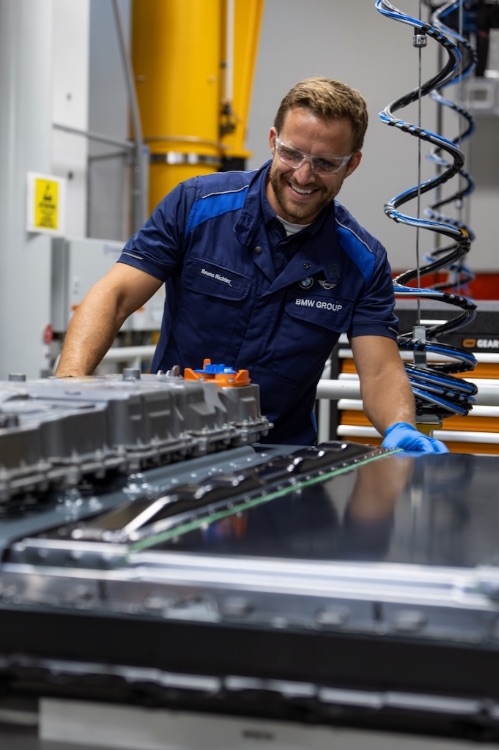
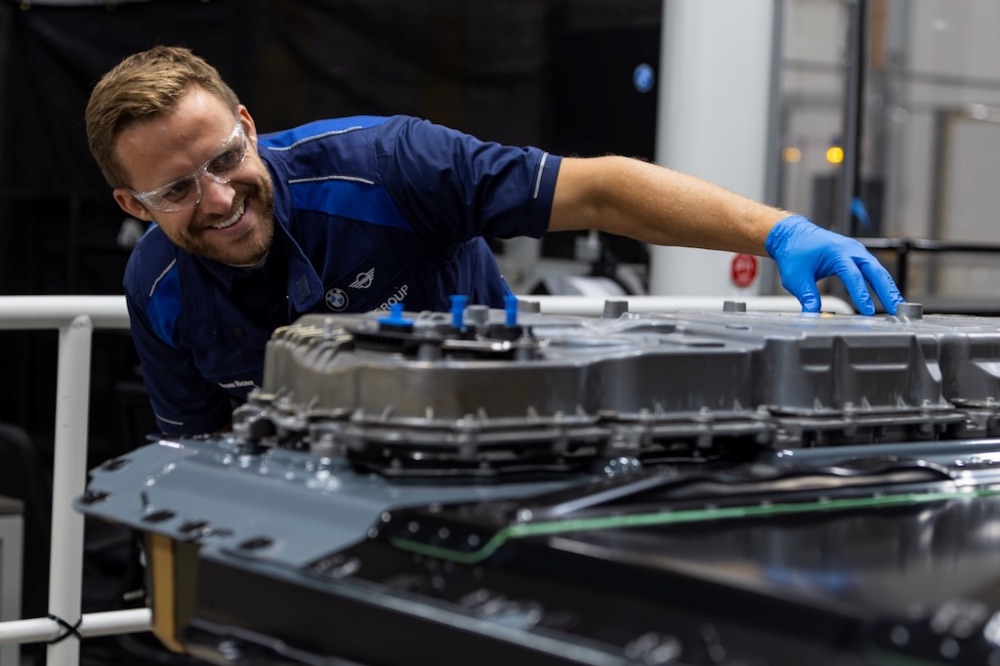
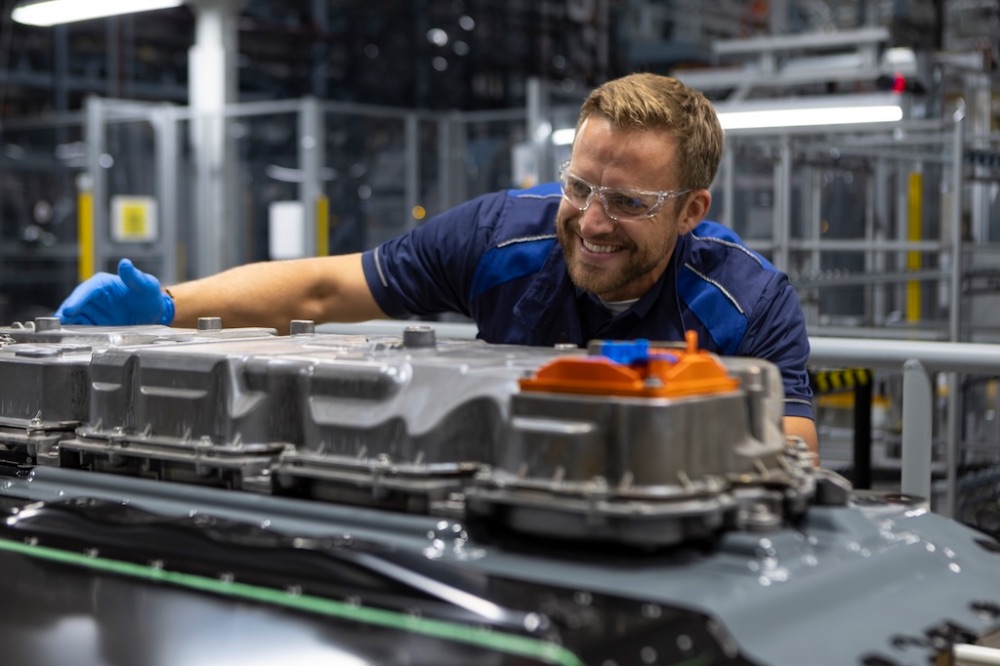
Woodruff ist weit mehr als eine klassische Batteriemontage. BMW verbindet Cell-to-Pack-Technologie, 800-Volt-Architektur, zylindrische Rundzellen und eine vollständig digital überwachte Fertigung. Mehr als 300 Beschäftigte arbeiten mit 250 Robotern. KI-Assistenten und KI-Agenten analysieren Produktionsdaten in Echtzeit, während digitale Zwillinge und Virtual Reality bereits vor der Inbetriebnahme für Planung und Training genutzt wurden.
Das Wichtigste in 20 Sekunden
- Das neue BMW Group Werk Woodruff liegt in South Carolina in den USA.
- Die Serienproduktion der Gen6-Hochvoltbatterien soll im Dezember 2026 starten.
- Die Batterien sind für den neuen vollelektrischen BMW iX5 bestimmt.
- Im Werk arbeiten mehr als 300 Beschäftigte und 250 Roboter.
- BMW setzt auf zylindrische Rundzellen und das Cell-to-Pack-Prinzip.
- Alle Produktionsschritte werden inline überwacht und in Echtzeit dokumentiert.
- KI-Assistenten und KI-Agenten analysieren die Produktionsdaten.
- Alle Beschäftigten der Fertigung absolvieren ein selbst entwickeltes VR-Training.
- Der BMW iX5 nutzt eine 800-Volt-Architektur.
- Der BMW iX5 60 xDrive erhält 144 kWh netto in den USA und 141 kWh netto in der EU.
- Je eine E-Maschine an Vorder- und Hinterachse bildet den elektrischen xDrive.
- Der CO₂e-Ausstoß je Wattstunde der Gen6-Zelle liegt rund 28 Prozent unter der Gen5-Zelle.
- Das Werk kommt im Normalbetrieb ohne fossile Brennstoffe aus.
- Spartanburg liegt nur 15 Meilen vom Batteriewerk entfernt.
Inhaltsverzeichnis
- 1) BMW Werk Woodruff im Überblick
- 2) Drei Jahre vom Baubeginn zur Serienfertigung
- 3) 144-kWh-Batterie des BMW iX5
- 4) Gen6-Rundzellen und 800-Volt-Technik
- 5) Was Cell-to-Pack bedeutet
- 6) So entsteht die Hochvoltbatterie
- 7) Inline-Prüfung und Null-Fehler-Ziel
- 8) KI-Assistenten und KI-Agenten
- 9) Training in der virtuellen Fabrik
- 10) 250 Roboter und mehr als 300 Beschäftigte
- 11) 28 Prozent weniger CO₂e je Wattstunde
- 12) Betrieb ohne fossile Brennstoffe
- 13) Globale Local-for-Local-Strategie
- 14) Verbindung zum Werk Spartanburg
- 15) Bedeutung und offene Fragen
- 16) FAQ
- 17) Fazit
1) BMW Group Werk Woodruff: Batteriefabrik für den neuen iX5
Woodruff ist ein neuer Baustein des BMW-Produktionsnetzwerks in South Carolina. Das Werk übernimmt die Montage der Hochvoltbatterien, die anschließend im nahe gelegenen Werk Spartanburg in vollelektrische BMW-X-Modelle eingebaut werden. Als erstes konkret genanntes Fahrzeug erhält der BMW iX5 60 xDrive die dort gefertigte Gen6-Batterie.
Die räumliche Nähe ist strategisch wichtig. Batterien sind groß, schwer und logistisch anspruchsvoll. Werden sie nahe am Fahrzeugwerk montiert, verkürzen sich Transportwege und Batterie- sowie Fahrzeugproduktion lassen sich enger takten. BMW bezeichnet Woodruff daher als entscheidenden Baustein für den Hochlauf der Elektromobilität in den USA.
Die Fabrik wurde von Beginn an digital geplant. Virtuelle Abbilder der Produktionslinien halfen beim Aufbau, bei der Qualifizierung und beim Training. Der Serienbetrieb soll hochautomatisierte Technik mit dem Prozesswissen der Beschäftigten verbinden.
| Kennzahl | BMW Group Werk Woodruff |
|---|---|
| Standort | Woodruff, South Carolina, USA |
| Aufgabe | Montage von Gen6-Hochvoltbatterien |
| Serienstart | Dezember 2026 |
| Beschäftigte | Mehr als 300 |
| Roboter | 250 |
| Hauptabnehmer | BMW Group Werk Spartanburg |
| Entfernung nach Spartanburg | 15 Meilen |
| Erstes genanntes Fahrzeug | BMW iX5 60 xDrive |
| Batteriearchitektur | Gen6, Rundzellen, Cell-to-Pack und 800 Volt |
2) Nur drei Jahre vom Spatenstich bis zur Serienproduktion
Der Zeitplan des Werks ist eng. Im Juni 2023 fand der Spatenstich statt, im September 2023 begann der Bau. Bereits ab September 2024 wurden Produktionsanlagen installiert, obwohl die Bauarbeiten noch liefen.
Seit Sommer 2025 bereitet BMW die Produktion vor. Test- und Vorserienbatterien laufen bereits vom Band. Diese Phase ist notwendig, um Anlagen, Prozessschritte, Software, Materialfluss und Qualitätsprüfungen unter realen Bedingungen abzustimmen.
Für Dezember 2026 ist der Übergang in die Serienfertigung vorgesehen. Vom Baubeginn bis zum regulären Produktionsstart vergehen damit rund drei Jahre. BMW sieht darin einen Beleg dafür, wie schnell sich ein neues Batteriekonzept industriell skalieren lässt.
| Zeitpunkt | Meilenstein |
|---|---|
| Juni 2023 | Feierlicher Spatenstich |
| September 2023 | Beginn der Bauarbeiten |
| September 2024 | Aufbau der Produktionsanlagen während der Bauphase |
| Sommer 2025 | Start der Produktionsvorbereitung |
| 2025/2026 | Test- und Vorserienbatterien |
| Dezember 2026 | Geplanter Start der Serienproduktion |
3) BMW iX5 60 xDrive erhält bis zu 144 kWh netto
Der erste batterieelektrische BMW iX5 nutzt die sechste Generation der BMW eDrive-Technologie. In der US-Ausführung verfügt der iX5 60 xDrive über einen nutzbaren Energiegehalt von 144 kWh. Für die EU-Version nennt BMW 141 kWh netto.
Damit besitzt der iX5 die bislang größte Hochvoltbatterie eines vollelektrischen BMW-Modells. Der Unterschied zwischen US- und EU-Ausführung könnte mit marktspezifischer Homologation, nutzbaren Puffern oder unterschiedlichen Konfigurationen zusammenhängen. Eine offizielle Begründung für die abweichenden Nettowerte gibt es bislang nicht.
Die hohe Kapazität soll dem großen elektrischen SUV eine hohe Reichweite ermöglichen. Konkrete Reichweiten nach EPA oder WLTP sowie Angaben zu Ladeleistung und Ladezeit stehen noch aus.
BMW iX5 60 xDrive: bestätigte Batteriedaten
- Sechste Generation der BMW eDrive-Technologie
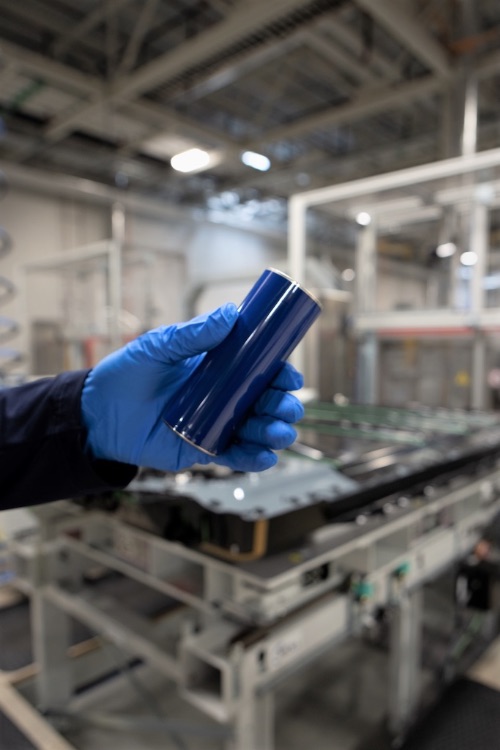
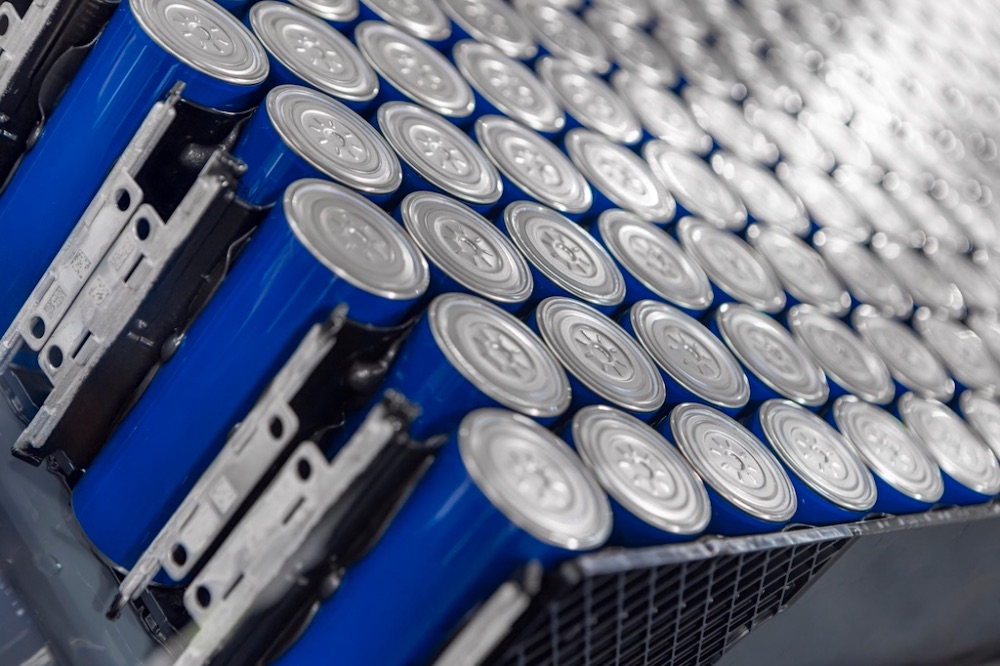
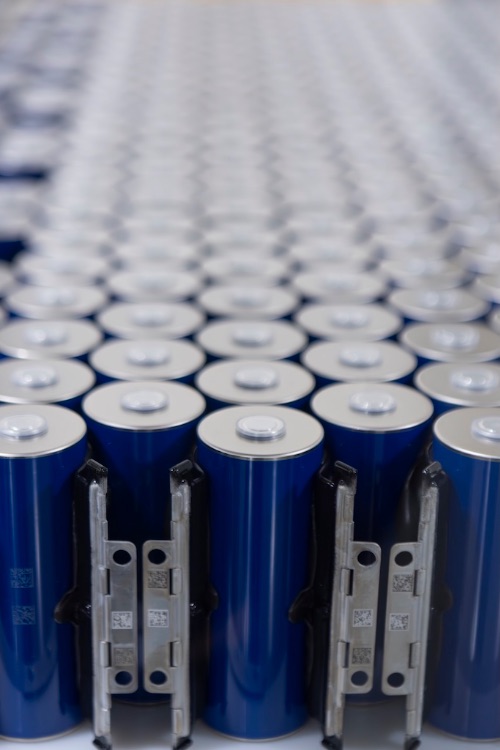
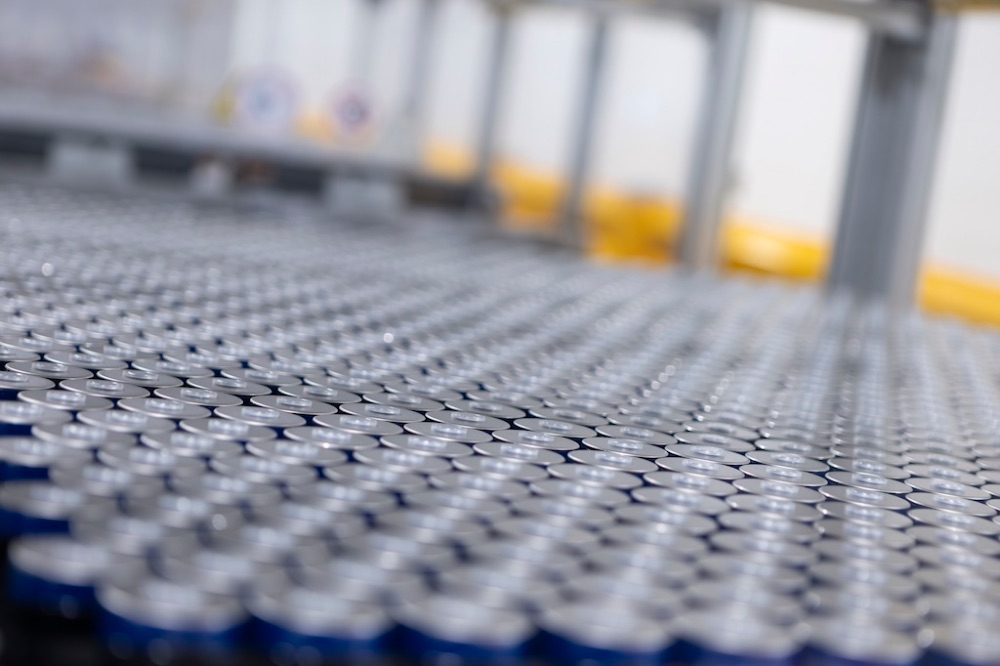
- Zylindrische Rundzellen
- 800-Volt-Technologie
- 144 kWh nutzbarer Energiegehalt in den USA
- 141 kWh nutzbarer Energiegehalt in der EU
- Je eine E-Maschine an Vorder- und Hinterachse
- Elektrischer BMW xDrive Allradantrieb
4) Gen6: Rundzellen und 800 Volt statt bisheriger Zellgeneration
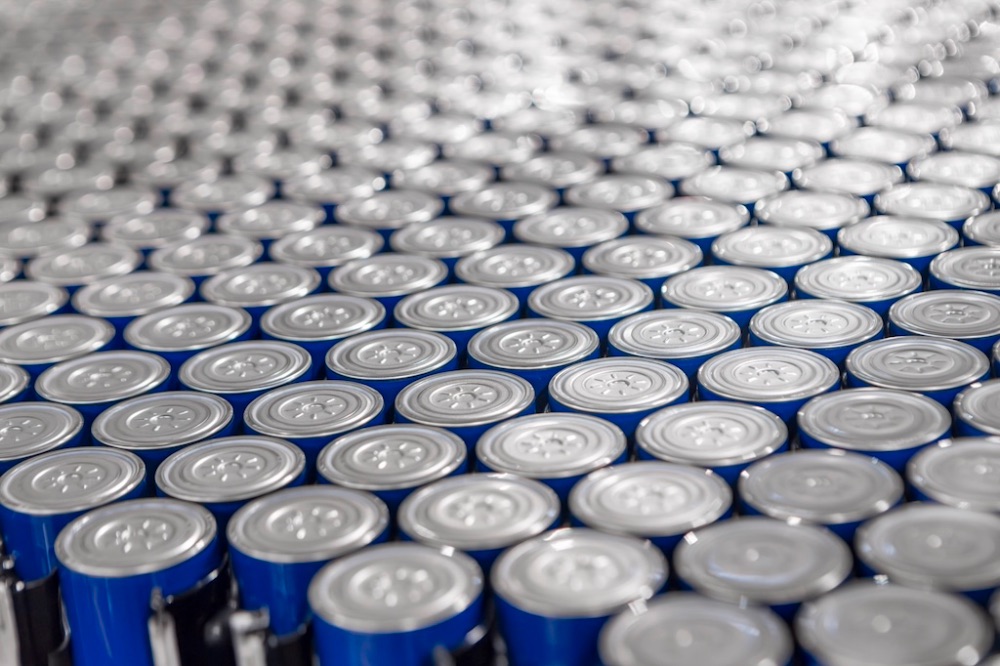
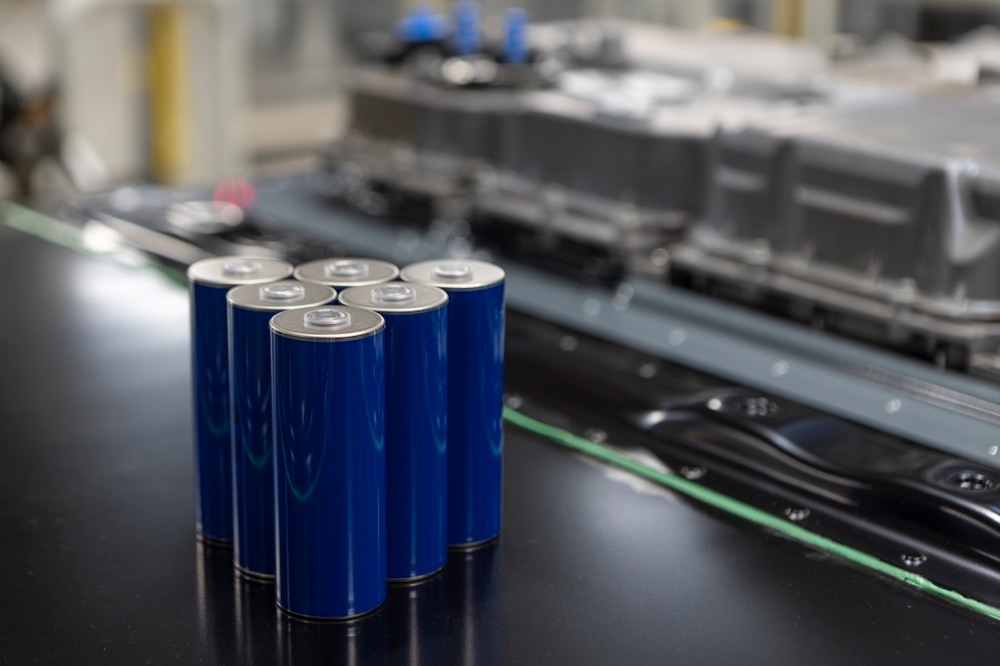
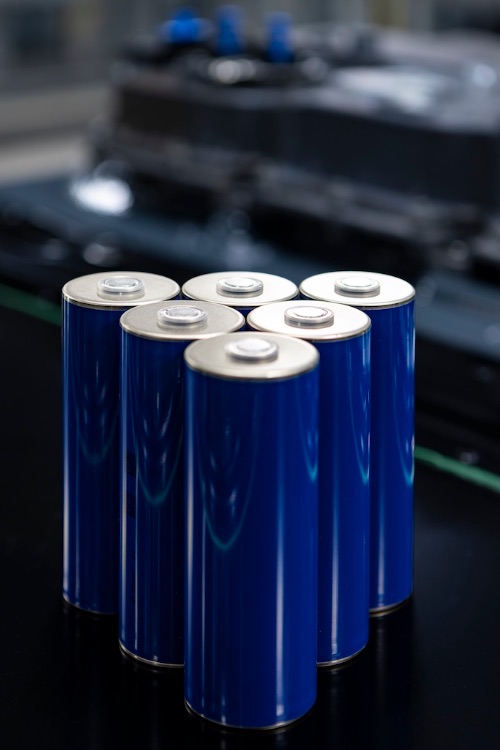
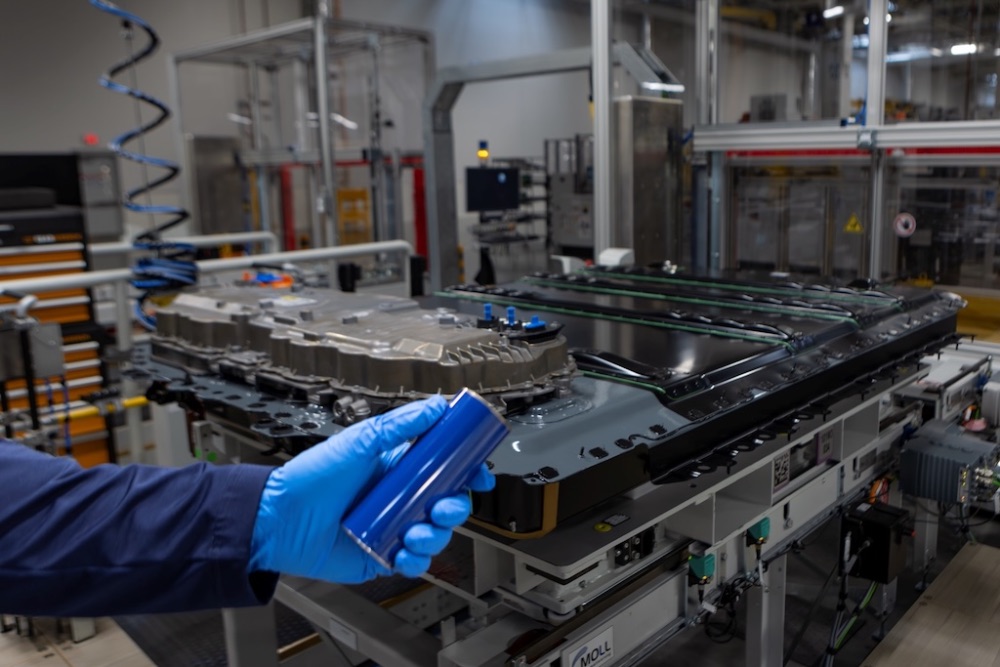
Gen6 steht für die sechste Generation der BMW-eDrive-Technologie. Ein sichtbarer Wechsel betrifft die Zellform: BMW setzt auf zylindrische Rundzellen. Gleichzeitig arbeitet das Batteriesystem mit 800 Volt.
Eine höhere Systemspannung kann bei gleicher Leistung geringere Stromstärken ermöglichen. Das reduziert elektrische Verluste und erlaubt dünnere beziehungsweise leichtere Leitungsquerschnitte. Besonders beim Schnellladen schafft 800-Volt-Technik die Grundlage für hohe Ladeleistungen, sofern Batterie, Ladestation, Temperaturmanagement und Ladekurve darauf abgestimmt sind.
Die maximale Ladeleistung des iX5 ist noch nicht bekannt. Die 800-Volt-Architektur darf deshalb nicht automatisch in einen konkreten Kilowattwert oder eine feste Ladezeit übersetzt werden.
5) Cell-to-Pack: Die Zellen werden direkt in die Batterie integriert
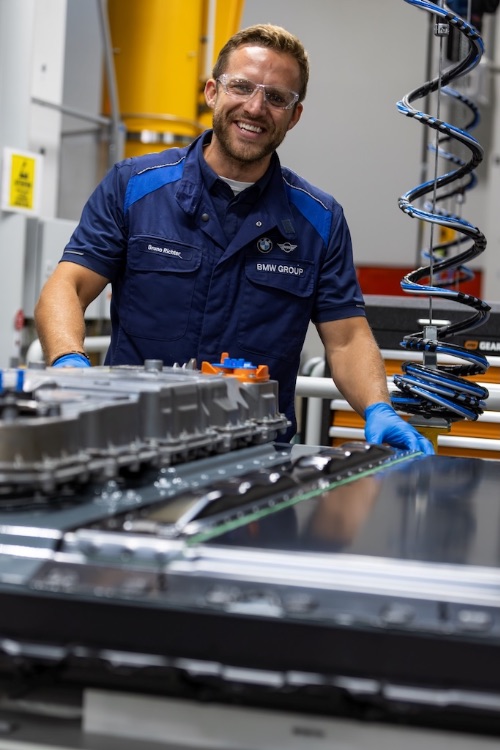
Bei der Gen6-Hochvoltbatterie setzt BMW auf das Cell-to-Pack-Prinzip. Die Rundzellen werden direkt in den Batteriepack integriert. Klassische Zwischenstufen mit separat aufgebauten Modulen können dadurch reduziert oder anders organisiert werden.
Das Ziel ist eine effizientere Nutzung des vorhandenen Bauraums. Weniger strukturelle Zwischenebenen können den Anteil erhöhen, den die eigentlichen Energiespeicher im Gesamtpaket einnehmen. Gleichzeitig steigen die Anforderungen an Montagegenauigkeit, Kühlung, Isolation, strukturelle Stabilität und Reparaturkonzept.
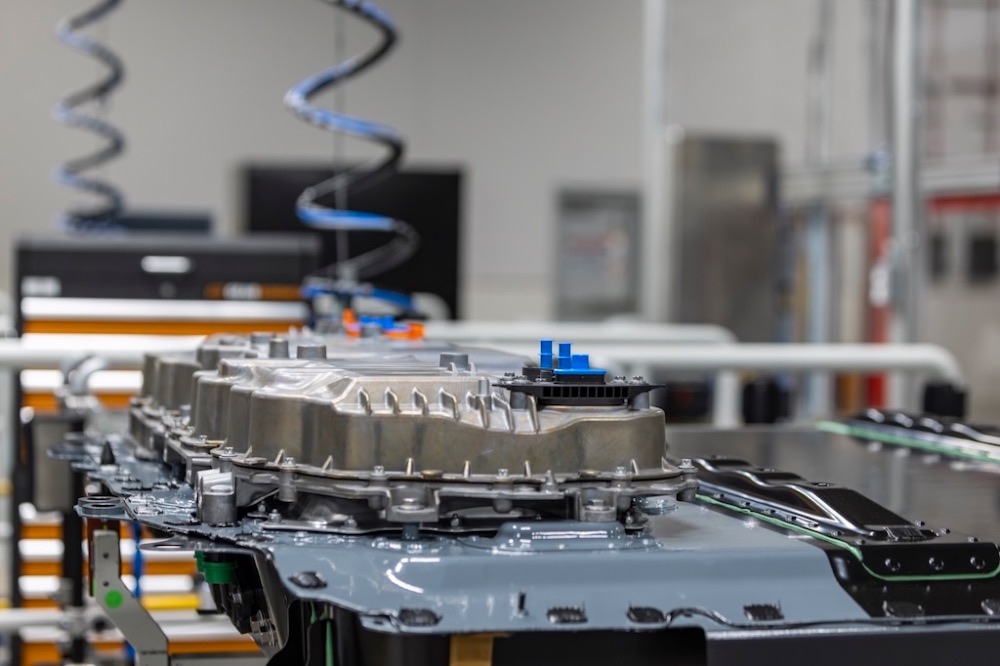
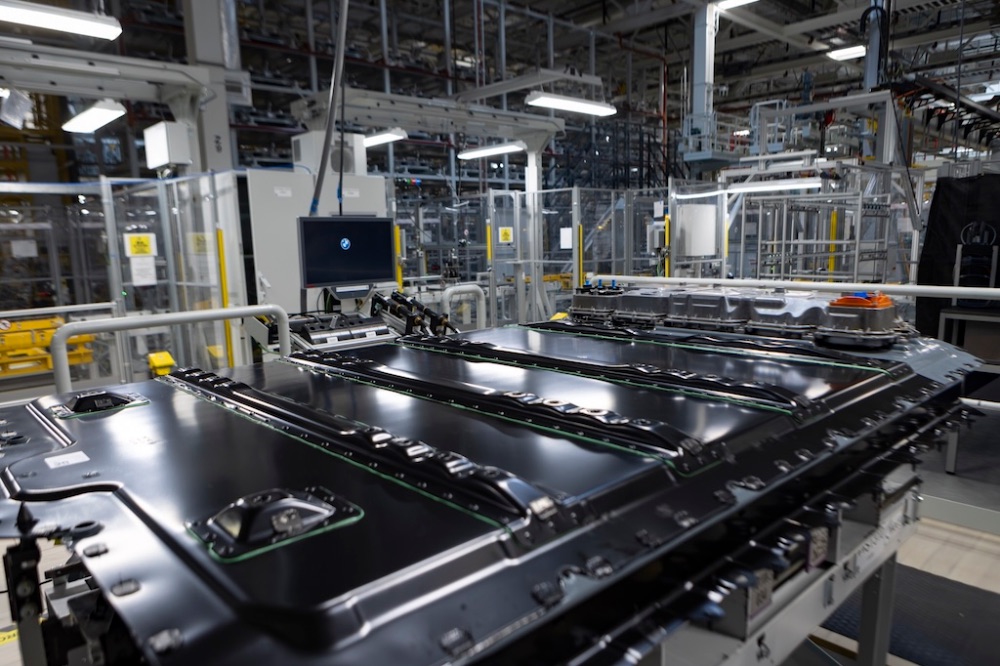
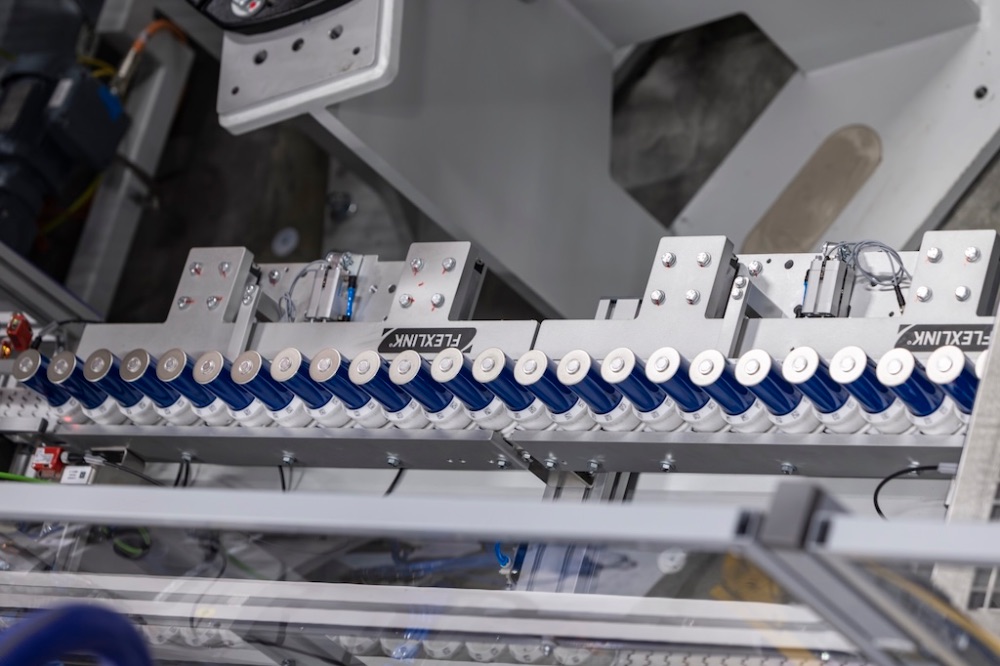
BMW bildet zunächst Zellcluster, in denen die Batteriezellen mit Kühlern verbunden werden. Diese Cluster schaffen eine definierte thermische und mechanische Struktur, bevor sie mit dem Zellkontaktiersystem verschweißt und im Pack zu einer Einheit verbunden werden.
6) Vom Wareneingang bis zum Energy Master: So baut BMW die Gen6-Batterie
BMW bezieht die Batteriezellen von spezialisierten Zellherstellern. Die eigentliche Hochvoltbatterie wird jedoch innerhalb des eigenen Produktionsnetzwerks entwickelt und montiert. Bereits beim Wareneingang erfolgen zusätzliche Messungen, unter anderem der Zellspannung.
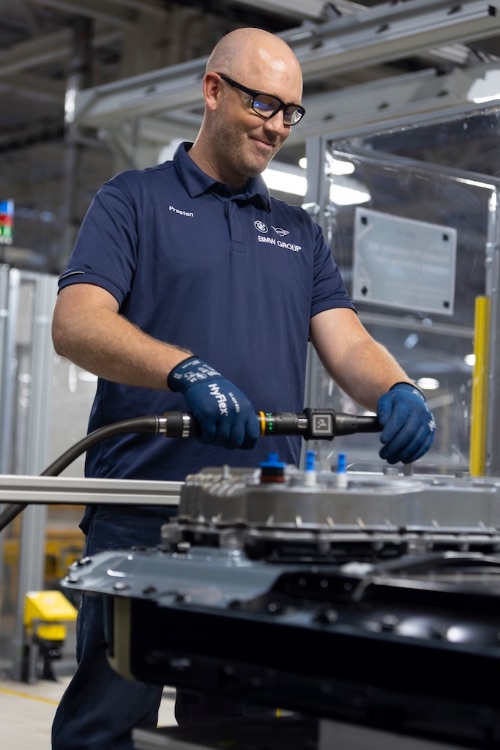
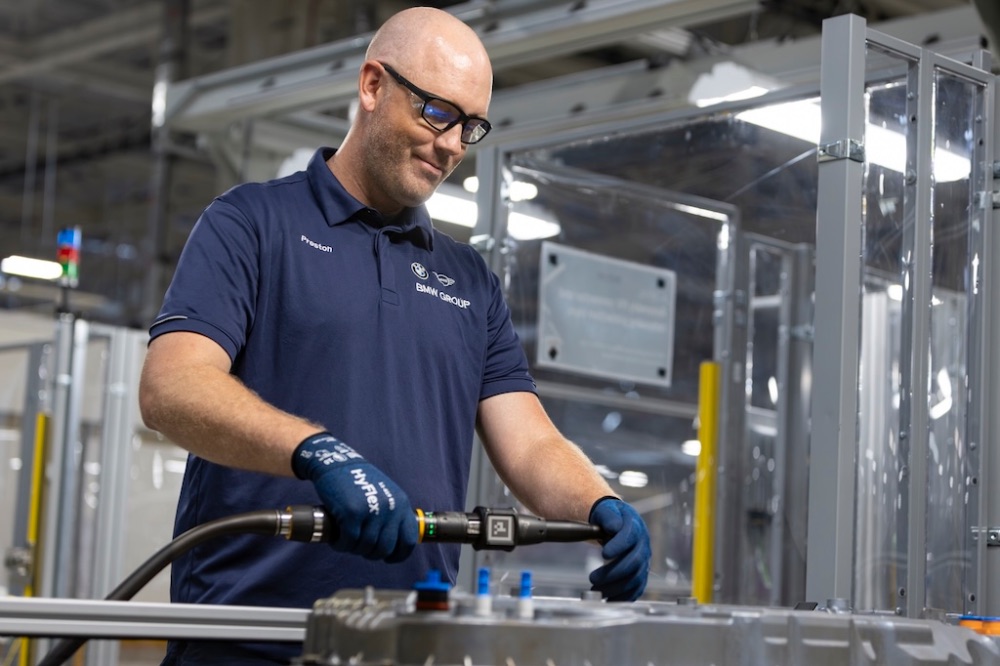
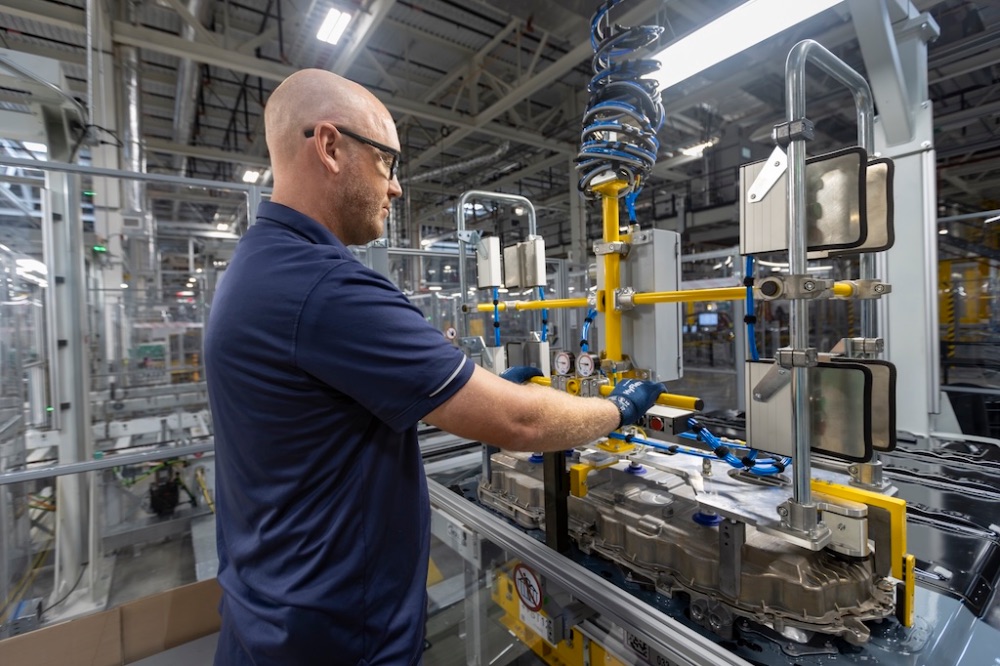
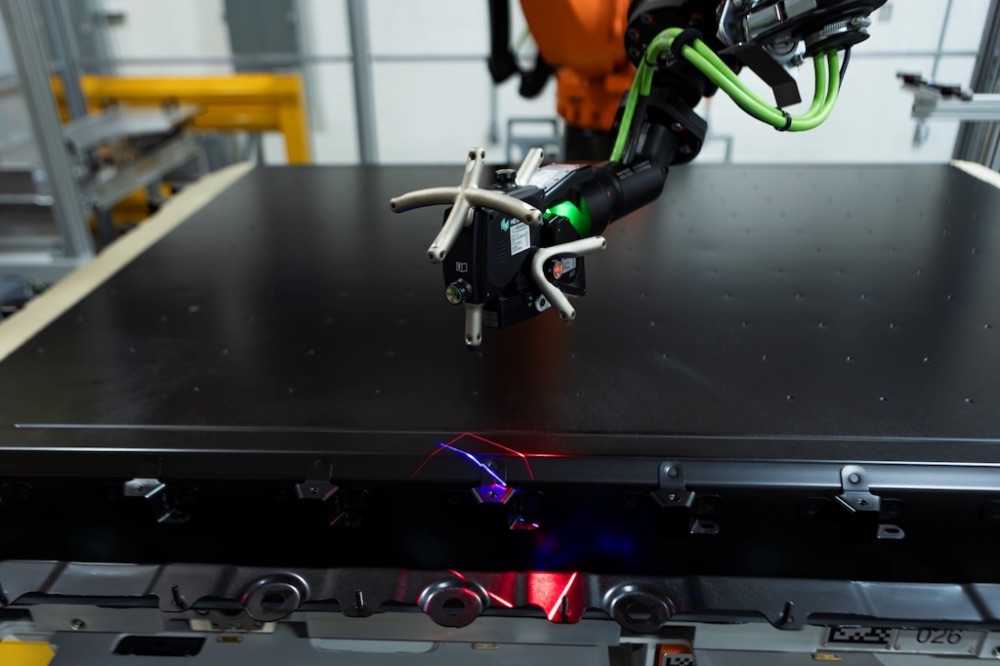
Anschließend entstehen Zellcluster. Die Rundzellen werden mit Kühlern verbunden, um Isolation und Temperaturführung sicherzustellen. Zellcluster und Zellkontaktiersystem werden per Laser gereinigt. Danach folgt eine punktgenaue Verschweißung.
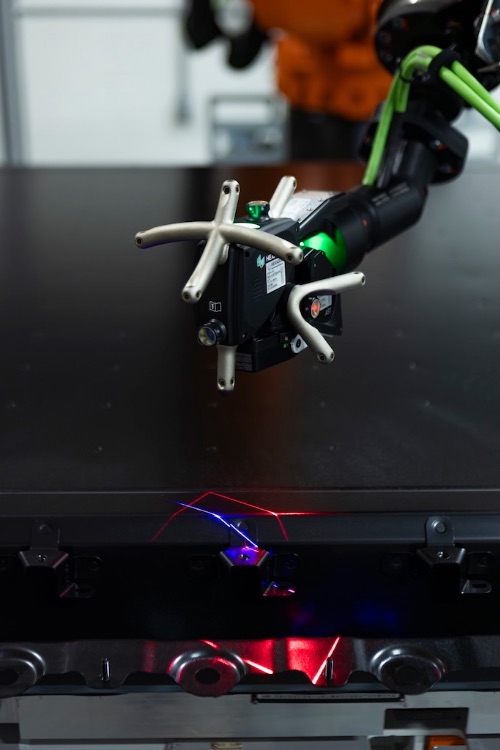
Jede Schweißnaht wird inline und in Echtzeit geprüft. Danach verbindet ein Foaming-Prozess die Elemente zu einer mechanischen Einheit. Ein gehärteter Schaum soll Sicherheit, Stabilität und Langlebigkeit gewährleisten.
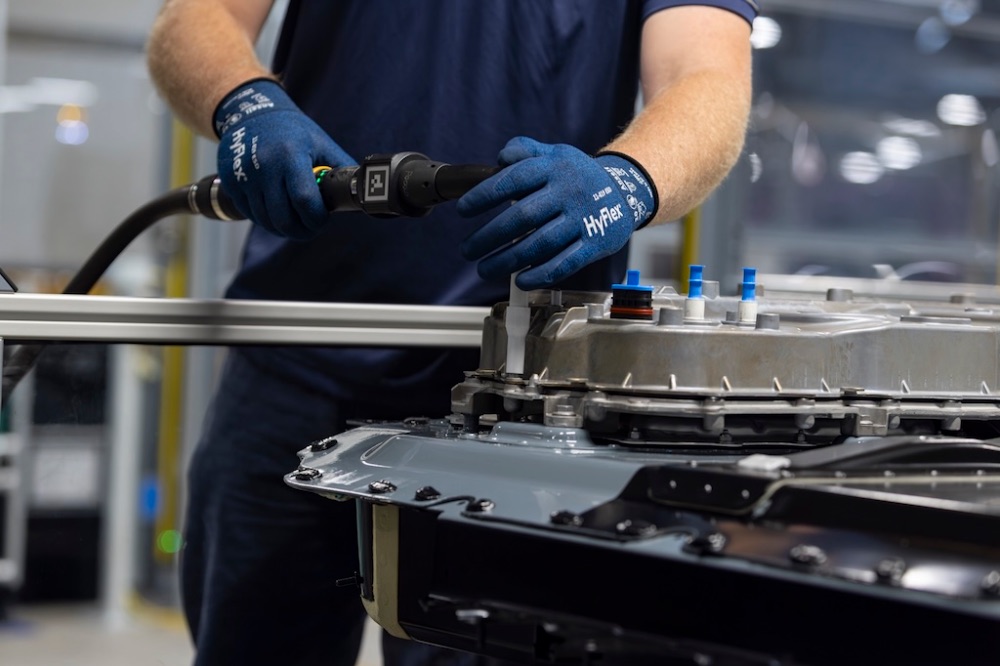
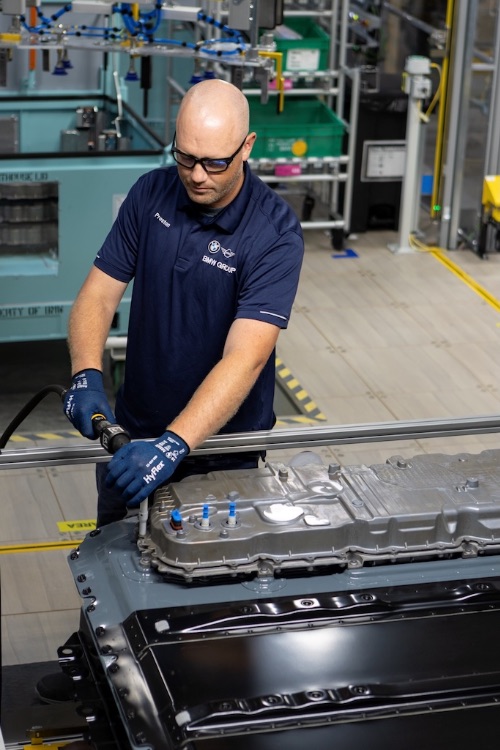
Im weiteren Verlauf wird das Batteriegehäuse geschlossen, abgedichtet und vernietet. BMW verwendet einen dauerelastischen Dichtkleber. Im letzten Montageschritt wird der Energy Master auf der Hochvoltbatterie installiert. Diese zentrale Steuereinheit übernimmt wichtige Funktionen des Batteriesystems.
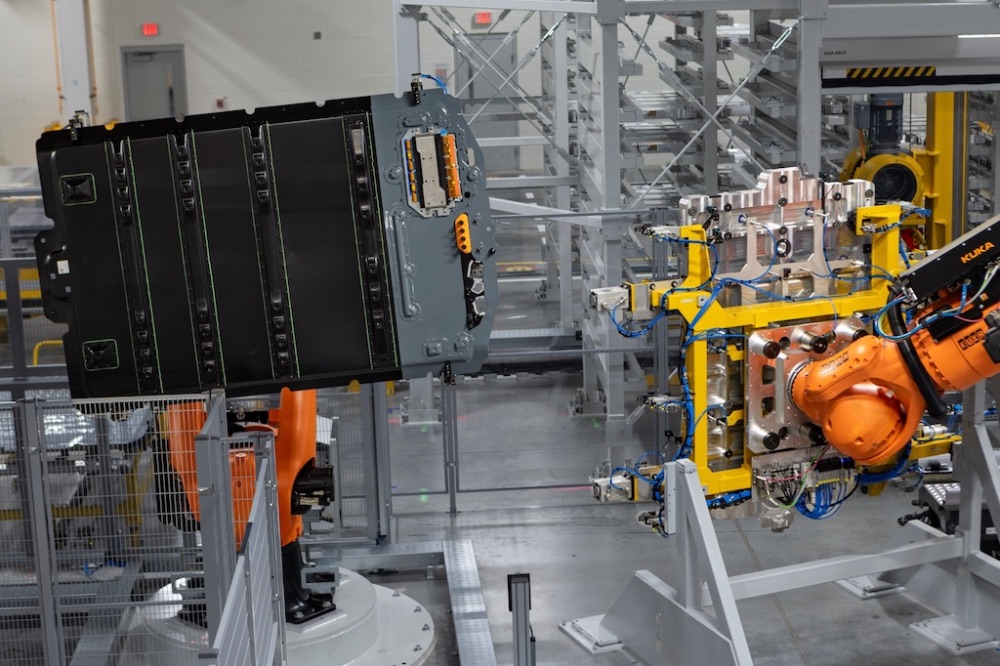
Zum Abschluss durchläuft jede Hochvoltbatterie eine hundertprozentige End-of-Line-Prüfung. Erst danach wird sie für den Transport nach Spartanburg freigegeben.
| Produktionsschritt | Aufgabe |
|---|---|
| Wareneingang | Zusätzliche Zellmessungen, etwa der Spannung |
| Zellcluster | Verbindung der Rundzellen mit Kühlern |
| Laserreinigung | Vorbereitung von Zellcluster und Zellkontaktiersystem |
| Verschweißen | Punktgenaue elektrische und mechanische Verbindung |
| Inline-Prüfung | Echtzeitkontrolle jeder Schweißnaht |
| Foaming | Mechanische Einheit, Schutz und Stabilität |
| Gehäusemontage | Schließen, Abdichten und Vernieten |
| Energy Master | Montage der zentralen Steuereinheit |
| End-of-Line-Prüfung | Hundertprozentige Abschlusskontrolle |
7) Null-Fehler-Batterieproduktion als Qualitätsziel
BMW formuliert für Woodruff den Anspruch einer Null-Fehler-Batterieproduktion. Gemeint ist ein Produktionssystem, das Abweichungen möglichst im Moment ihrer Entstehung erkennt und fehlerhafte Batterien nicht bis zum Ende der Linie weiterlaufen lässt.
Sämtliche Produktionsschritte werden lückenlos inline überwacht und in Echtzeit dokumentiert. Das schafft für jede Batterie einen detaillierten Datensatz. Kritische Prozesswerte lassen sich zurückverfolgen und mit dem Ergebnis späterer Prüfungen verbinden.
Eine tatsächliche Fertigung ohne jeden Fehler ist in der Industrie ein Zielbild, kein Beleg dafür, dass physisch niemals eine Abweichung entsteht. Entscheidend ist, Fehler zuverlässig zu verhindern, früh zu erkennen oder auszusortieren. Ausschussquote und statistische Prozesskennzahlen sind bislang nicht öffentlich bekannt.
8) KI-Assistenten analysieren Produktionsdaten in Echtzeit
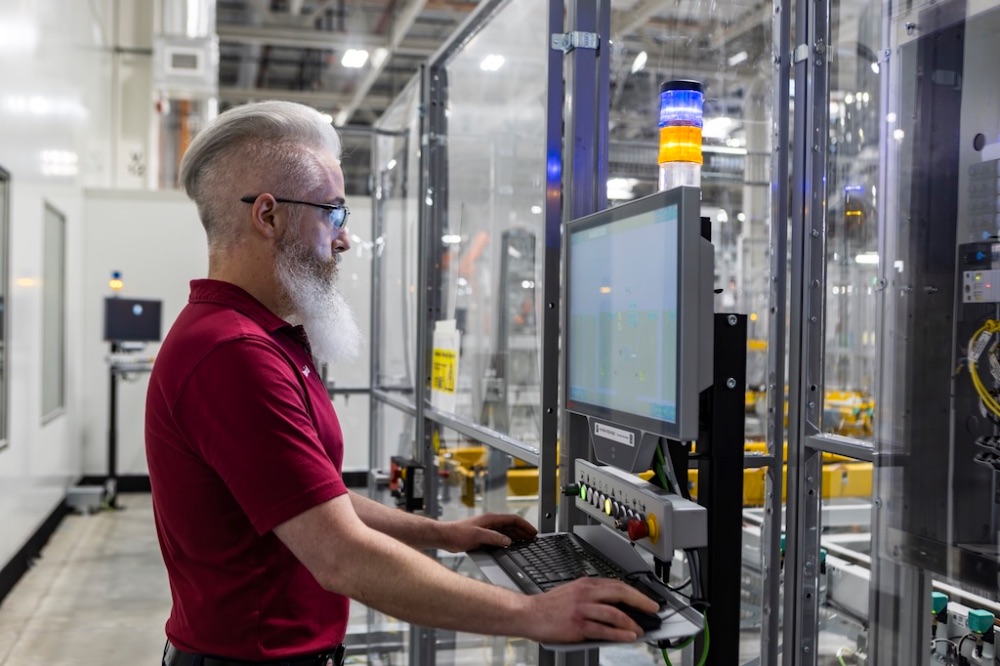
Die enorme Datenmenge aus Inline-Sensorik und Qualitätskontrolle wird durch eigens entwickelte KI-Assistenten und KI-Agenten ausgewertet. Sie sollen Muster erkennen, Abweichungen bewerten und Beschäftigte bei der Prozessüberwachung unterstützen.
BMW verbindet den KI-Einsatz außerdem mit der Gesamtanlageneffektivität, international als OEE bezeichnet. Diese Kennzahl betrachtet typischerweise Verfügbarkeit, Leistung und Qualität einer Produktionsanlage. KI kann dabei helfen, drohende Stillstände, schleichende Prozessabweichungen oder ungünstige Anlagenzustände früher sichtbar zu machen.
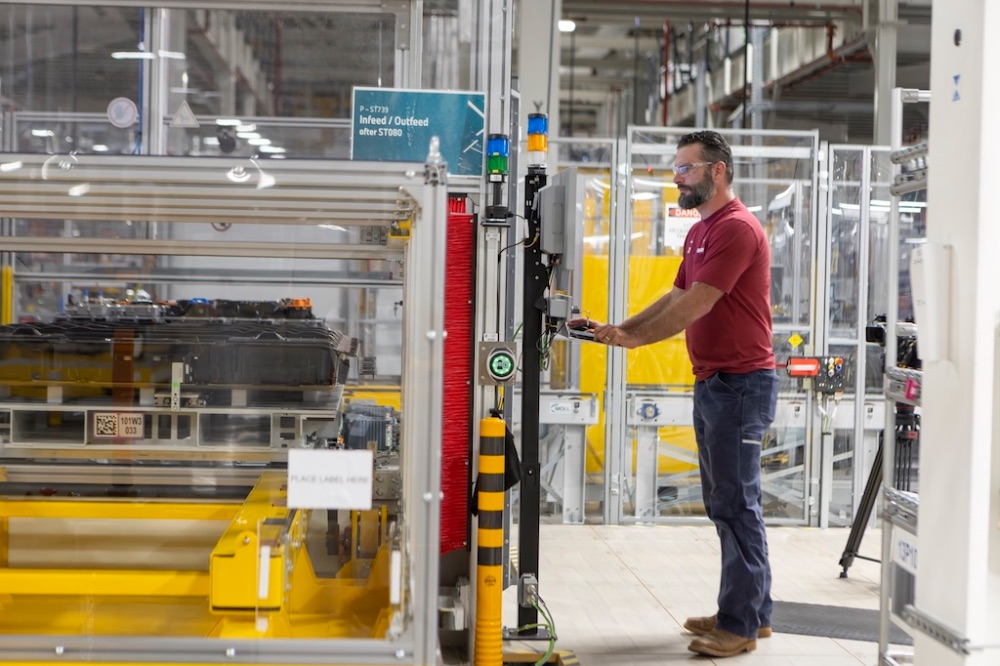
Woodruff ist keine vollständig autonome Fabrik. Mehr als 300 Beschäftigte bleiben ein zentraler Teil der Fertigung. KI und Automatisierung ergänzen menschliche Erfahrung, Prozessverständnis, Instandhaltung und Qualitätsentscheidung.
9) Alle Fertigungsbeschäftigten trainieren in einer virtuellen Fabrik
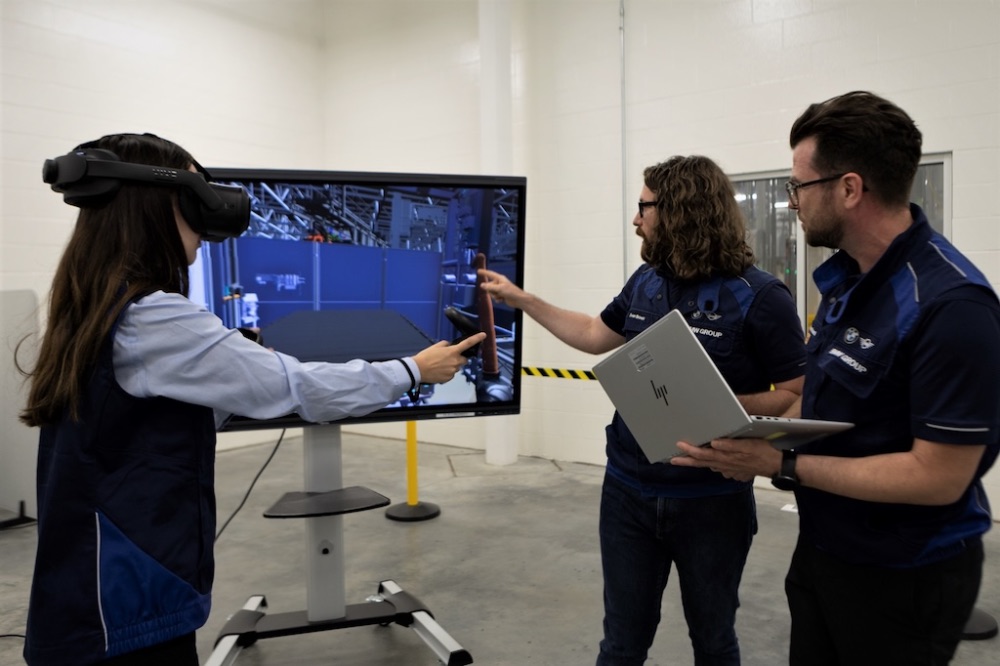
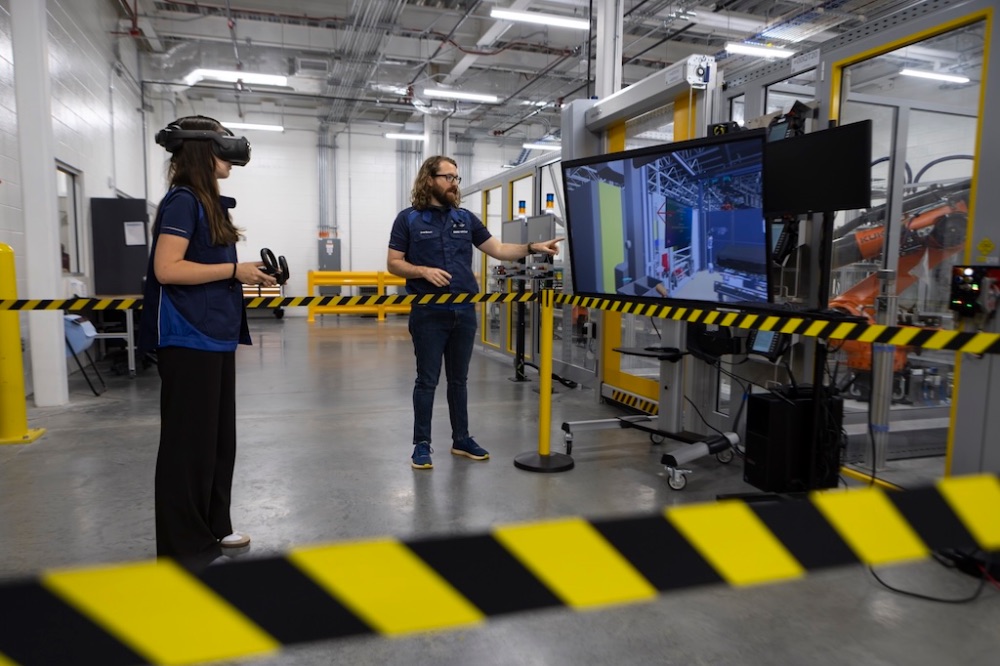
Im Werk Woodruff absolvieren alle Mitarbeiterinnen und Mitarbeiter der Fertigung ein vor Ort entwickeltes VR-Training. Dafür benötigen sie eine VR-Brille und einen PC. Die virtuelle Umgebung bildet die realen Fertigungslinien exakt und detailgetreu ab.
Beschäftigte können Arbeitsabläufe und Anlagenbedienung üben, bevor sie erstmals an der echten Produktionslinie arbeiten. Das verbessert das Prozessverständnis und ermöglicht es, Sicherheitsabläufe ohne Risiko zu wiederholen.
Der Nutzen beginnt bereits vor dem Produktionsstart. Während reale Anlagen aufgebaut oder noch nicht vollständig verfügbar sind, kann die Qualifizierung im digitalen Zwilling beginnen. Änderungen an Prozessen lassen sich zudem schneller in ein aktualisiertes Trainingsszenario übertragen.
10) 250 Roboter ersetzen nicht die Expertise von mehr als 300 Menschen
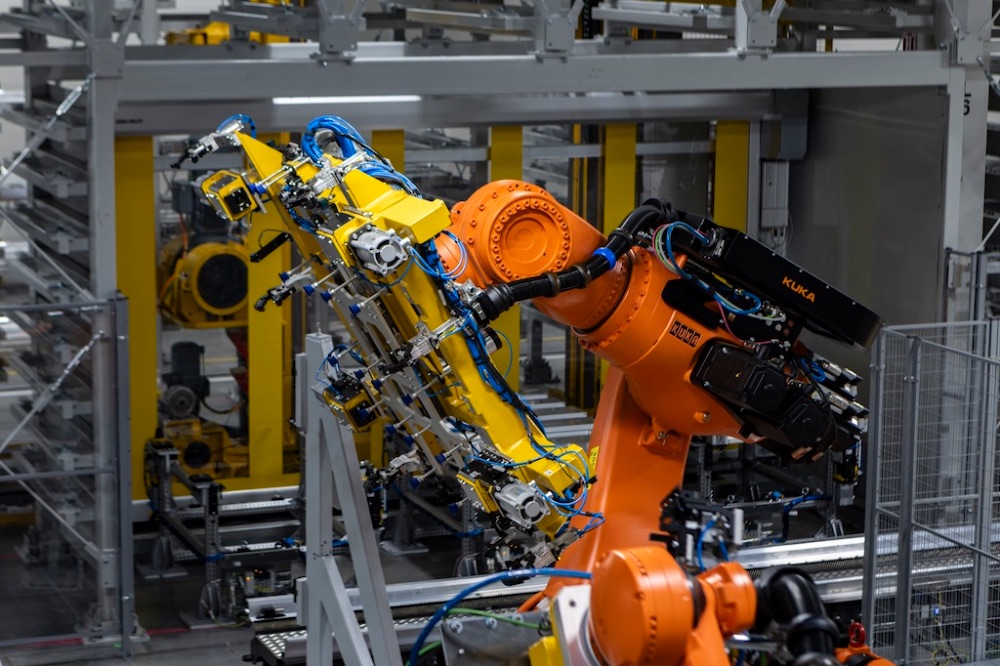
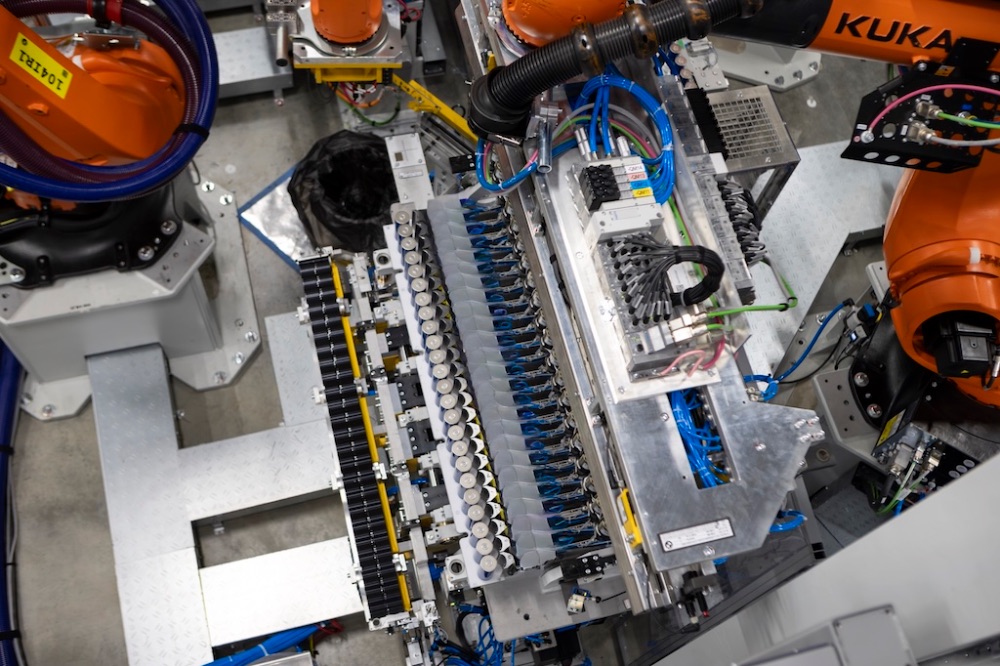
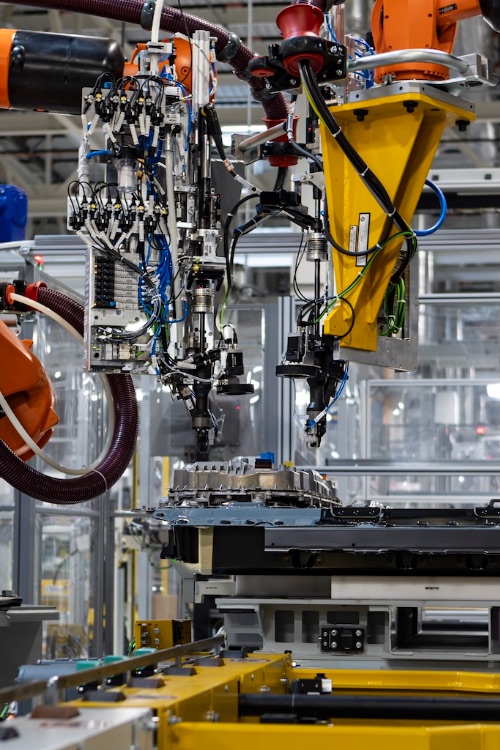
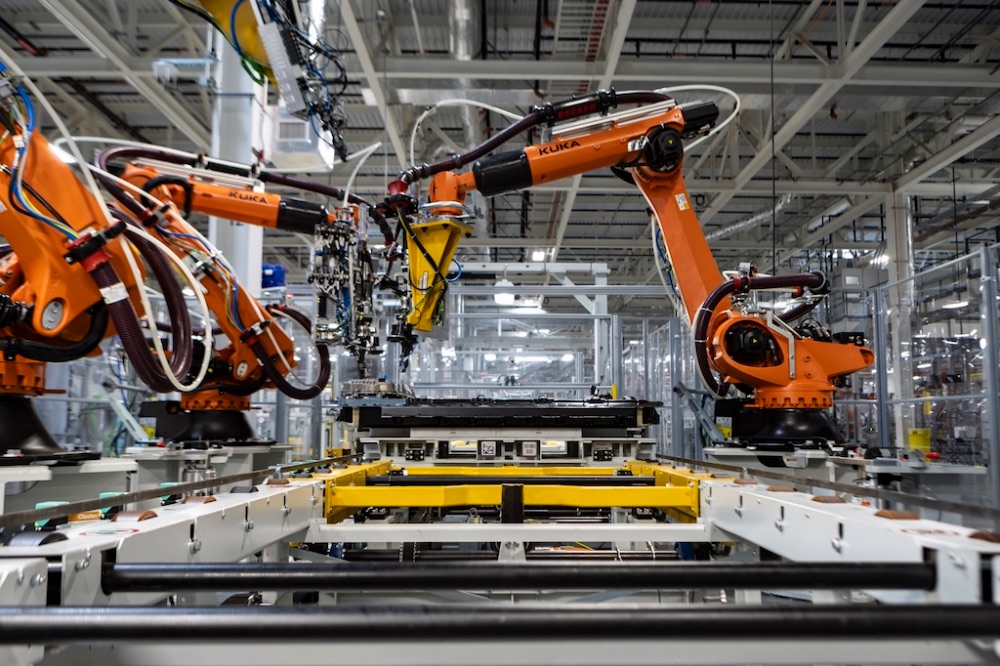
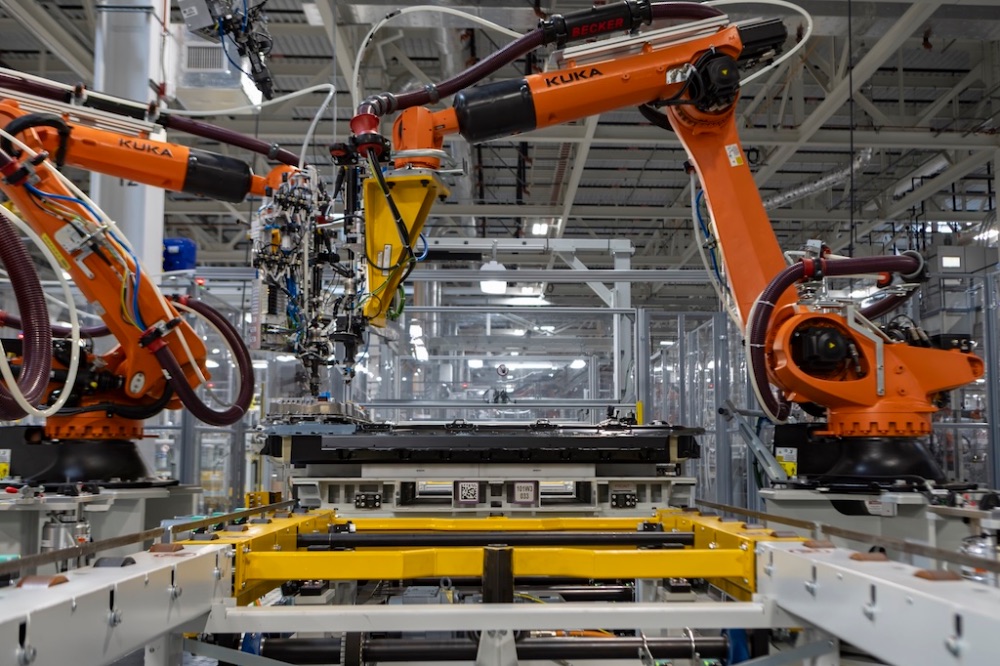
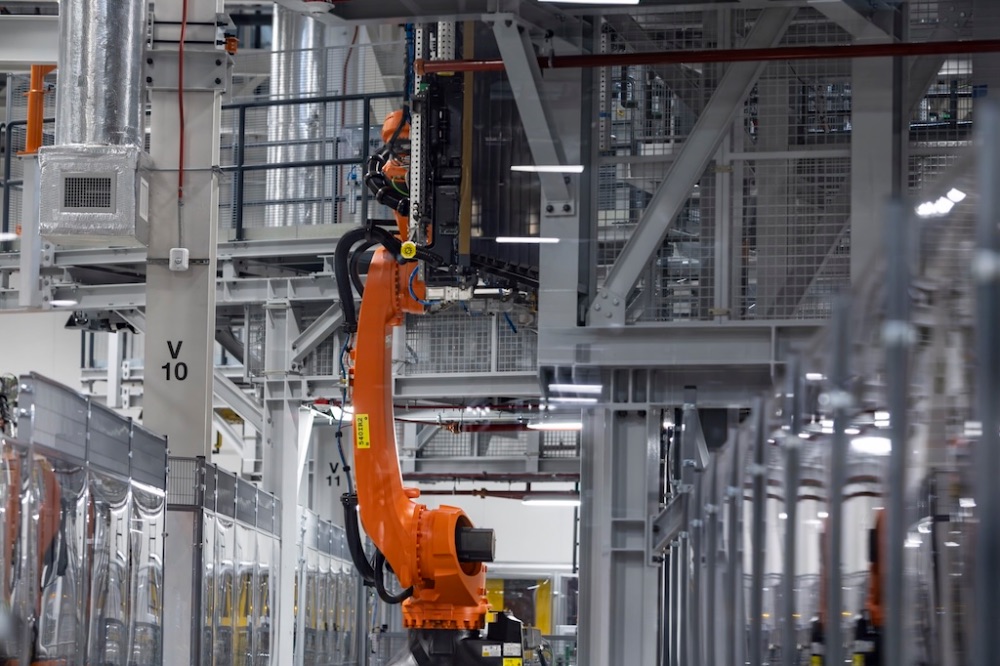
Woodruff setzt 250 Roboter ein. In der Batteriemontage übernehmen sie hochpräzise, wiederholbare oder sicherheitskritische Schritte. Dazu können Handhabung, Positionierung, Fügen, Schweißen und Materialtransport gehören. Die genaue Aufgabenverteilung nennt BMW nicht.
Mehr als 300 Beschäftigte überwachen und steuern die Produktion, sichern Qualität, halten Anlagen instand und reagieren auf Abweichungen. Die Aussage von BMW betont ausdrücklich das Zusammenspiel von moderner Technik und Mitarbeiterkompetenz.
Gerade bei einer neuen Batteriegeneration ist Erfahrungsrückmeldung wichtig. Daten zeigen, dass ein Prozess abweicht; Fachleute müssen Ursachen verstehen, Maßnahmen bewerten und den Prozess langfristig stabilisieren.
11) Gen6-Zelle senkt CO₂e-Ausstoß pro Wattstunde um rund 28 Prozent
BMW setzt bei den Gen6-Zellen einen hohen Anteil an Sekundärmaterialien für Kobalt, Lithium und Nickel ein. Sekundärmaterial stammt aus Recyclingkreisläufen und kann den Bedarf an neu gewonnenen Rohstoffen reduzieren.
Zusätzlich werden bei der Herstellung von Anoden- und Kathodenmaterialien sowie in der Zellfertigung erneuerbare Energien eingesetzt. Im Vergleich zur Gen5-Zelle des BMW iX soll der CO₂e-Ausstoß je Wattstunde um rund 28 Prozent sinken.
Die Bezugsgröße je Wattstunde ist wichtig, weil Batterien unterschiedliche Kapazitäten besitzen. Sie macht die Emissionen der Zellproduktion auf die gespeicherte Energiemenge vergleichbar. Die Angabe bezieht sich auf den Zellvergleich und nicht automatisch auf den vollständigen Lebenszyklus des Fahrzeugs.
CO₂e-Angabe richtig eingeordnet
BMW nennt rund 28 Prozent weniger CO₂e-Ausstoß pro Wattstunde gegenüber der Gen5-Zelle des BMW iX. Daraus folgt nicht, dass die gesamte 144-kWh-Batterie oder das komplette Fahrzeug automatisch 28 Prozent weniger Lebenszyklus-Emissionen verursacht. Packmontage, Fahrzeugproduktion, Nutzung, Strommix und Recycling sind weitere Faktoren.
12) Woodruff arbeitet im Normalbetrieb ohne fossile Brennstoffe
Das Batteriewerk soll im Normalbetrieb vollständig ohne fossile Brennstoffe auskommen. BMW setzt damit bei der Gebäude- und Prozessenergie auf elektrifizierte beziehungsweise nicht fossile Lösungen.
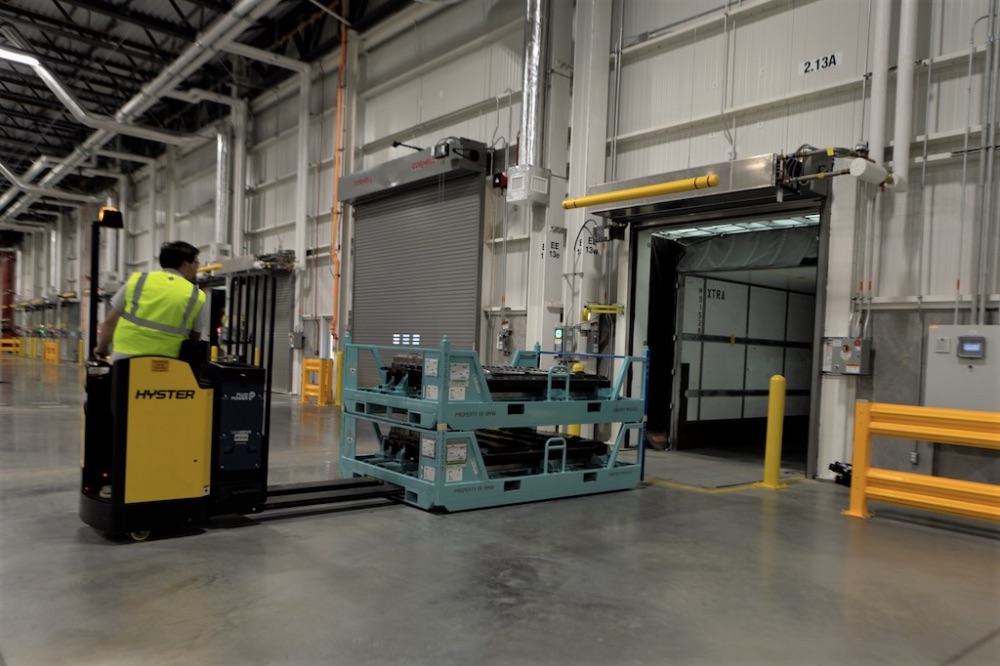
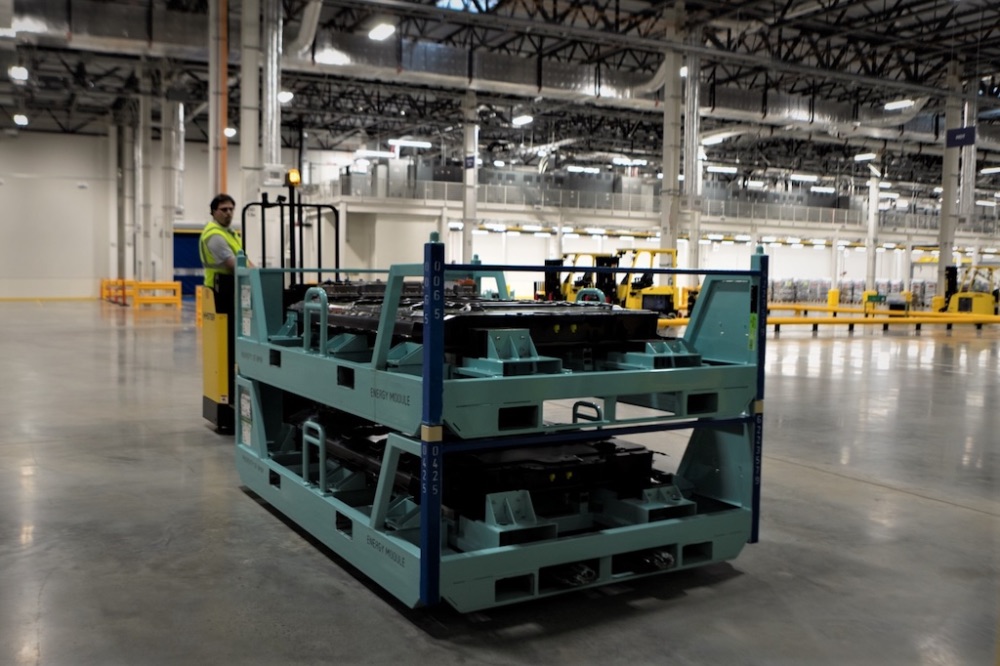
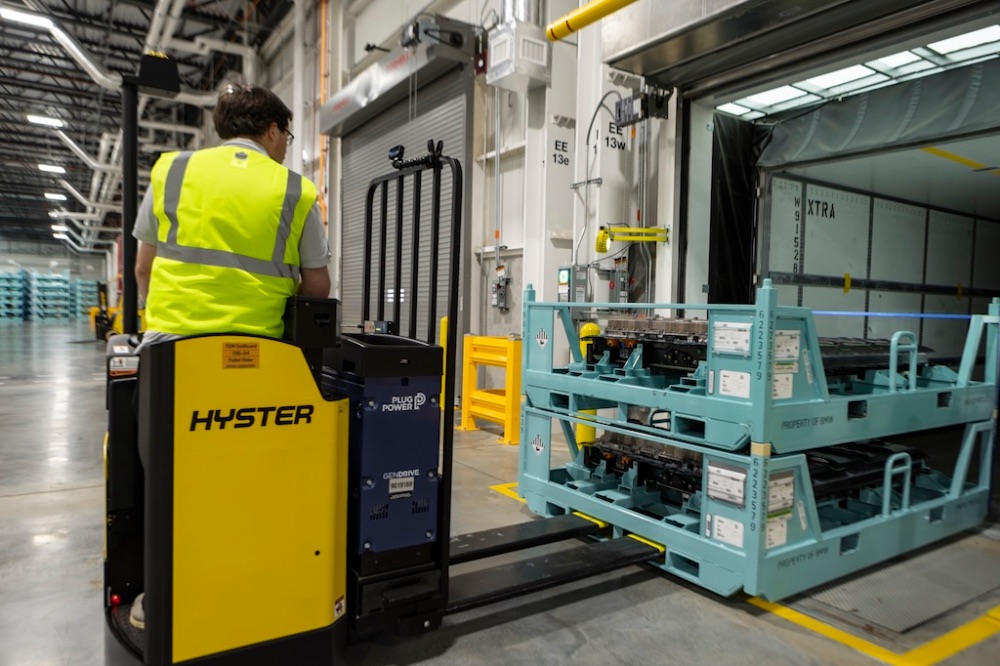
Eine Besonderheit betrifft die Flurförderzeuge am Standort: Sie werden mit Wasserstoff betankt. Solche Fahrzeuge übernehmen innerbetriebliche Transporte und müssen schnell verfügbar sein. Woher der eingesetzte Wasserstoff stammt und wie die vollständige Energiebilanz ausfällt, ist noch offen.
Die Formulierung „im Normalbetrieb“ lässt Raum für Sonder- oder Notfallsysteme. Sie sollte daher nicht pauschal mit einer vollständig emissionsfreien Fabrik gleichgesetzt werden. Auch vorgelagerte Materialien, Stromerzeugung und Logistik verursachen Emissionen.
13) Fünf Batteriewerke folgen dem Prinzip „Local for Local“
Woodruff ist Teil eines globalen Netzwerks aus fünf neuen Montagewerken für Gen6-Hochvoltbatterien. BMW errichtet sie nahe an den jeweiligen Fahrzeugwerken. Das Prinzip heißt „Local for Local“: Batterien werden möglichst in der Region montiert, in der auch die Fahrzeuge entstehen.
Neben Woodruff gehören Irlbach-Straßkirchen in Niederbayern, Shenyang in China, San Luis Potosí in Mexiko und Debrecen in Ungarn zum Netzwerk. In Debrecen läuft die Serienfertigung der neuesten Batteriegeneration bereits seit Oktober 2025.
Die regionale Montage verkürzt Transportwege, stärkt bestehende Industriestandorte und reduziert logistische Abhängigkeiten. Gleichzeitig profitieren die Werke vom Erfahrungsaustausch zwischen deutschen Pilotstandorten und internationalen Serienwerken.
| Gen6-Batteriestandort | Region | Status laut BMW |
|---|---|---|
| Woodruff | South Carolina, USA | Serienstart Dezember 2026 vorgesehen |
| Irlbach-Straßkirchen | Niederbayern, Deutschland | Neues Montagewerk |
| Shenyang | China | Neues Montagewerk |
| San Luis Potosí | Mexiko | Neues Montagewerk |
| Debrecen | Ungarn | Serienfertigung seit Oktober 2025 |
14) Nur 15 Meilen bis zur Fahrzeugproduktion in Spartanburg
Nach der End-of-Line-Prüfung werden die Batterien in das rund 15 Meilen entfernte BMW Group Werk Spartanburg transportiert. Dort sollen sie in die nächste Generation vollelektrischer BMW-X-Modelle eingebaut werden.
Die enge räumliche Verzahnung erleichtert eine aufeinander abgestimmte Produktionsplanung. Änderungen im Fahrzeugprogramm können schneller an die Batterieproduktion gespiegelt werden. Gleichzeitig sinkt der Aufwand für lange Transporte fertiger Hochvoltbatterien.
South Carolina wird damit zu einem zusammenhängenden Kompetenzstandort für elektrische X-Modelle: Woodruff montiert das zentrale Energiespeichersystem, Spartanburg fertigt das Fahrzeug.
15) Warum Woodruff für BMW wichtiger ist als eine einzelne Fabrik
Woodruff verbindet mehrere strategische Ebenen. Das Werk industrialisiert eine neue Batteriegeneration, unterstützt den ersten elektrischen iX5, lokalisiert einen zentralen Wertschöpfungsschritt in den USA und erprobt eine stark datenbasierte Produktionsweise.
Besonders relevant ist die Skalierbarkeit. Erkenntnisse aus Inline-Prüfung, KI-Analyse, Robotik und VR-Training können in das globale Gen6-Netzwerk einfließen. Umgekehrt profitiert Woodruff von Erfahrungen anderer Pilot- und Serienstandorte.
Offen bleiben wichtige Fahrzeug- und Produktionsdetails: die jährliche Batteriekapazität des Werks, die Investitionssumme, die maximale Ladeleistung des iX5 und seine Reichweite nach EPA oder WLTP. Auch Leistung und Drehmoment der beiden E-Maschinen sind noch nicht bekannt.
16) FAQ zum BMW Werk Woodruff und zur iX5-Batterie
Wo befindet sich das BMW Group Werk Woodruff?
Das neue Batteriewerk liegt in Woodruff im US-Bundesstaat South Carolina.
Wann startet die Serienproduktion?
BMW plant den Serienstart der Gen6-Hochvoltbatterien für Dezember 2026.
Für welches Fahrzeug produziert Woodruff Batterien?
Als erstes konkret genanntes Modell erhält der neue vollelektrische BMW iX5 die Batterien aus Woodruff.
Wie groß ist die Batterie des BMW iX5?
Der BMW iX5 60 xDrive bietet 144 kWh nutzbaren Energiegehalt in den USA und 141 kWh netto in der EU.
Welche Spannung nutzt das Batteriesystem?
Der BMW iX5 setzt auf eine 800-Volt-Architektur.
Was bedeutet Cell-to-Pack?
Die Batteriezellen werden ohne klassische separate Modulstruktur direkter in den Batteriepack integriert. BMW bildet dafür Zellcluster mit integrierter Kühlung.
Wie viele Roboter arbeiten im Werk?
BMW nennt 250 Roboter und mehr als 300 Beschäftigte.
Welche Rolle spielt künstliche Intelligenz?
KI-Assistenten und KI-Agenten analysieren die lückenlos erfassten Produktionsdaten und sollen Qualität sowie Gesamtanlageneffektivität verbessern.
Wie werden die Mitarbeitenden geschult?
Alle Fertigungsbeschäftigten absolvieren ein vor Ort entwickeltes VR-Training in einer detailgetreuen virtuellen Nachbildung der Produktionslinien.
Wie prüft BMW die Batterien?
Produktionsschritte und Schweißnähte werden inline überwacht. Zusätzlich durchläuft jede fertige Batterie eine hundertprozentige End-of-Line-Prüfung.
Wie weit ist Woodruff von Spartanburg entfernt?
Das Fahrzeugwerk Spartanburg liegt rund 15 Meilen entfernt.
Wie stark sinkt der CO₂e-Fußabdruck der Gen6-Zelle?
BMW nennt rund 28 Prozent weniger CO₂e-Ausstoß je Wattstunde gegenüber der Gen5-Zelle des BMW iX.
Nutzt das Werk fossile Brennstoffe?
Im Normalbetrieb kommt Woodruff laut BMW vollständig ohne fossile Brennstoffe aus. Die Flurförderzeuge werden mit Wasserstoff betrieben.
Welche weiteren Gen6-Batteriewerke gibt es?
BMW nennt Irlbach-Straßkirchen, Shenyang, San Luis Potosí und Debrecen neben Woodruff.
Welche Reichweite erreicht der BMW iX5?
Eine Reichweite nach EPA oder WLTP ist noch nicht bekannt. Aus der Batteriekapazität allein lässt sich kein seriöser Reichweitenwert ableiten.
17) Fazit
Fazit
Mit dem Werk Woodruff schafft BMW die industrielle Grundlage für den ersten vollelektrischen iX5 aus South Carolina. Die Nähe zu Spartanburg, der geplante Serienstart im Dezember 2026 und die bisher größte nutzbare Batteriekapazität eines elektrischen BMW machen den Standort zu einem zentralen Teil der kommenden X-Modellgeneration.
Technisch ist die Batterie ebenso interessant wie die Fabrik. Rundzellen, Cell-to-Pack und 800 Volt treffen auf eine Kapazität von 144 kWh in den USA beziehungsweise 141 kWh in der EU. Der Energy Master, die aufwendige Kühlung, Echtzeitkontrolle jeder Schweißnaht und die vollständige Endprüfung zeigen, wie komplex der Schritt von einzelnen Zellen zum sicheren Fahrzeugakku ist.
Woodruff steht zugleich für eine neue Art der Produktionsplanung. Digitale Zwillinge entstehen vor der realen Linie, Beschäftigte trainieren in Virtual Reality und KI wertet Prozessdaten aus. Der Mensch verschwindet dabei nicht aus der Fabrik: Mehr als 300 Mitarbeiter verbinden ihre Erfahrung mit 250 Robotern und digitalen Assistenzsystemen.
Auch ökologisch setzt BMW Ziele. Sekundärmaterialien, erneuerbare Energien in der Zellherstellung und ein normaler Werkbetrieb ohne fossile Brennstoffe sollen den Fußabdruck reduzieren. Die genannte Verringerung um rund 28 Prozent je Wattstunde ist ein wichtiger Zellvergleich, ersetzt aber keine vollständige Lebenszyklusbilanz.
Entscheidend wird nun der stabile Hochlauf. Wenn Woodruff Null-Fehler-Anspruch, hohe Anlagenverfügbarkeit und die Versorgung Spartanburgs im Serienmaßstab zusammenbringt, wird das Werk zu einem Muster für das weltweite Gen6-Produktionsnetzwerk.